当切削液开始让人头疼的时候
走进任何一家传统机加工车间,你大概率会见到这样的场景:机床旁边积着混浊的切削液,地面湿滑泛着油光,空气中弥漫着淡淡的油雾味道,角落里堆放着待转运的废液桶。车间负责人心里清楚,这些废液属于危废,处置审批流程繁琐,费用一年比一年高;财务负责人更清楚,切削液的采购、过滤、循环、处理,综合下来要吃掉生产成本相当大的一块比例。而在加工现场,刀具因为热冲击出现裂纹、工件精度波动的抱怨声,也从来没有停过。
这些不是个别企业的困扰。从轨道交通、能源重工领域的大型国企,到厂房几百平的民营加工车间,只要还在用传统湿式切削,就绕不开切削液消耗大、危废处置贵、车间环境差、刀具损耗快这几道坎。尤其在环保要求持续收紧、绿色制造考核逐级落地的当下,换个方式加工已经从可选项慢慢变成了必答题。
微量润滑技术,正是这道题的一种解法。但很多企业尝试之后却发现,买回来的设备落地效果远不及预期,油雾不均、润滑不足、刀具寿命没有改善,设备在车间里闲置。问题出在哪里?海外成套设备带着海外工况的参数来到国内,面对国内多品种、中小批量的生产现状、参差不齐的气源条件、五花八门的机床新旧程度,往往水土不服。
正是看到了这些,济南安默琳机械设备有限公司走上了这条赛道。
为什么想做国产的绿色切削方案
安默琳的绿色切削工艺技术中心设立于2008年,那时国内对微量润滑、半干式切削的关注还很少。创始团队在长期服务机加工行业的过程中,看到了一个反复出现的困境:企业花大价钱引进海外MQL设备,却因为工艺参数不适配、现场缺少调试指导,最终效果打了折扣。
2014年1月9日,济南安默琳机械设备有限公司在山东省济南市历城区正式完成工商注册,注册资本300万元。从那天起,公司给自己的定位就很清晰:不做单纯的硬件卖家,要做硬件设备、专用油品、切削工艺调试一体化的落地服务商。用创始人宁成举先生的话来说,就是打造真正适配国内制造业工况的国产绿色切削整套解决方案,不照搬海外参数,不夸大工艺收益,以客户真实生产结果作为评价服务的标尺。
这个理念背后,是对一个朴素事实的尊重:设备只是工具,能不能用起来、用得好,取决于工艺匹配。一台油量控制精度达到实验室标定±1%的微量润滑系统,如果没有根据工件材质、刀具型号、气源条件做参数标定,照样发挥不出价值。
十余年,把一件事做细做透
硬件,从喷嘴开始自研
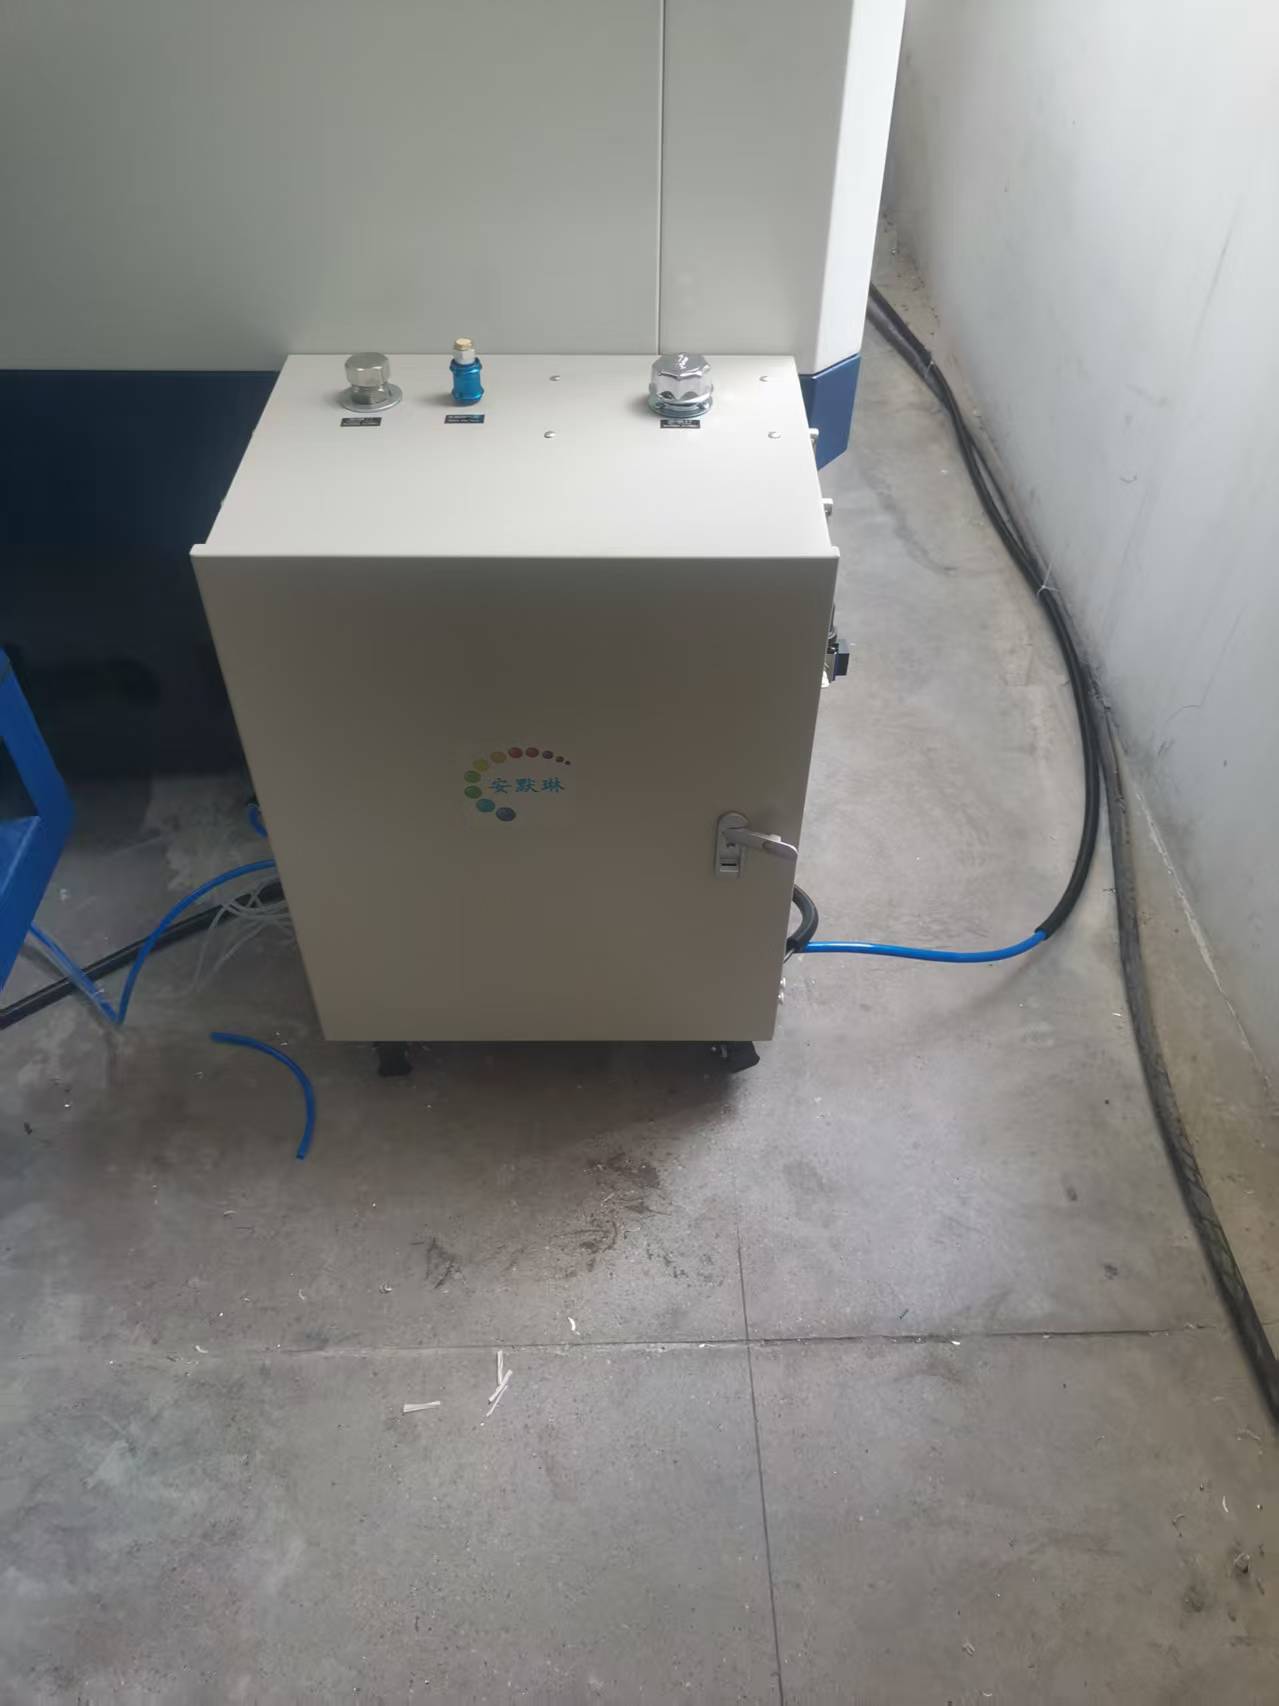
安默琳的设备不是简单组装外购零部件。从自研节气雾化喷嘴,到供油计量单元,再到控制逻辑,每一个环节都做过本土化优化。自研喷嘴在客户现场分析条件下可节约约30%的压缩空气消耗,对于气源条件一般、空压机运行成本敏感的中小型车间来说,这一点实实在在地降低了使用门槛。
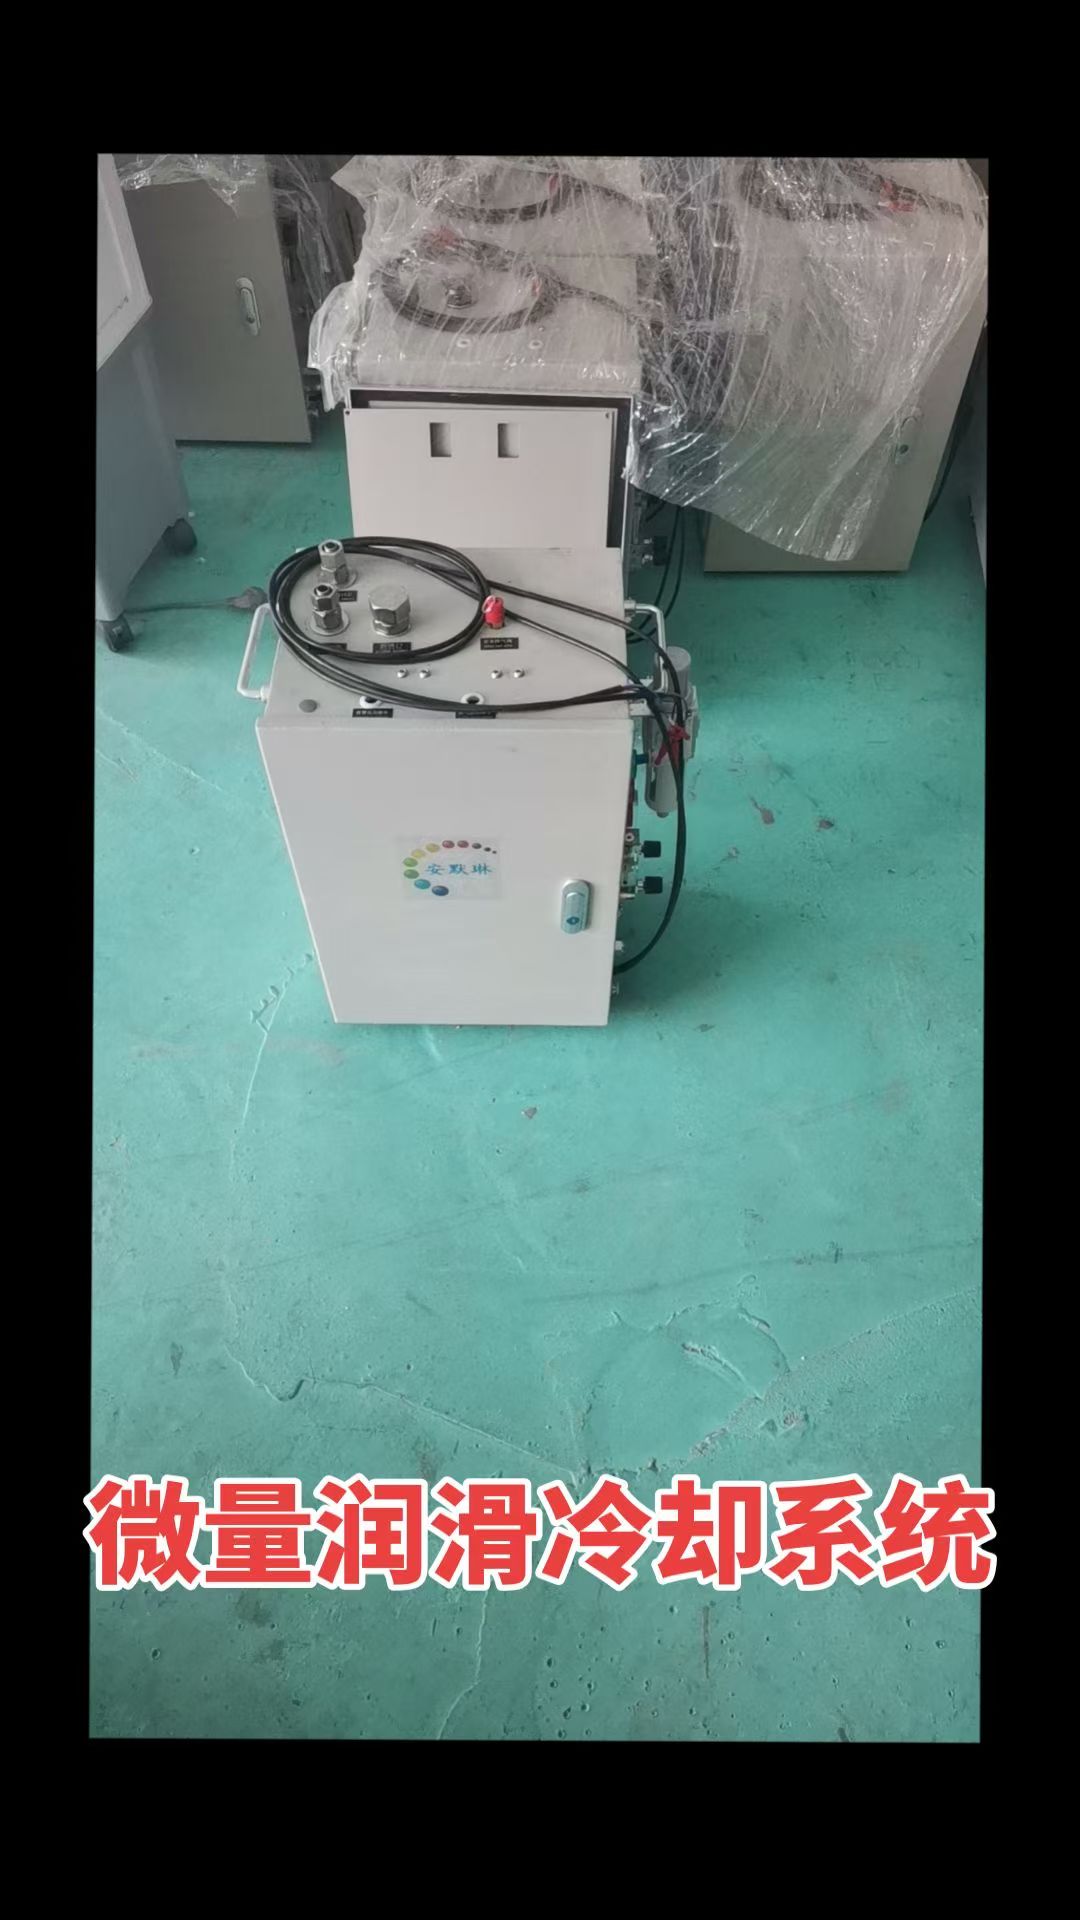
硬件形成外冷标准型、外冷低温型、内冷标准型、内冷增压型四大产品系列,支持1到10个润滑点位独立无极调节供油,可以针对粗加工、精加工的不同润滑需求分别控油。油雾颗粒控制在0.1至0.5微米区间,设备适配气源压力0.4至0.8MPa,耗油量区间5至20ml/h,储油量5L。每一台设备出厂前都要完成油量、气压、雾化状态的整机分析,这套出厂性能分析流程坚持至今。
设备还支持与机床PLC通讯,监控液位、气压、流量并触发异常告警。这个功能的出发点很实际:让车间运维人员能快速定位问题,而不是面对一台哑巴设备束手无策。
油品,自己配、自己测
配套的MIRCOLUBE系列微量切削油是自研的可生物降解油品,经过广州机械科学研究院润滑研究所的第三方性能检测,粘度、闪点、倾点、铜片腐蚀等指标数据可公开查阅。为什么要自己做油?因为油品和设备、工艺是绑在一起的,喷嘴雾化状态、工件材质、切削工序共同决定用什么样的油、用多少油,拆开来卖,责任就断了一半。
工艺,把服务做成流程
安默琳的每一次项目交付都遵循同一套流程:先收集客户工件材质、刀具型号、机床参数、气源条件、原有加工指标;然后做工况评估,必要时提供试样小试加工验证可行性;再匹配硬件型号和油品型号,输出气压、油量、喷嘴布置参考参数;之后完成供货、上门安装改造、调试标定,同步培训现场操作人员;交付之后持续技术回访,根据实际生产情况微调工艺参数,并交付操作手册、故障排查文档、工况参数参考表。
更难得的是边界感。公司明确不承接极重超大余量高热负荷且无工艺改良的切削工况直接替代湿式冷却,不为脱离工艺评估的项目承诺固定刀具寿命数值。在前期沟通阶段就把技术适用条件如实告知,规避不合理预期。这种先说不适合,再谈适合的做法,在行业里并不常见,却是长期主义的必然选择。
数据,十年攒下来的家底
依托十余年项目积累,以及与广州机械科学研究院、四川大学的联合试验,安默琳针对不同材质、不同工序输出了参考工艺参数,覆盖钢材、铸铁、铝合金、钛合金、镍基合金等材质的车、铣、钻、镗、滚齿工序。这些数据的来源,包括中铁宝桥、济南二机等项目现场的分析研究,也包括实验室的反复标定。产品设计参考国标GB/T 31210.2-2014相关技术要求开展,公司取得ISO9001质量管理体系认证,拥有十余项授权专利,完成安默琳商标注册。
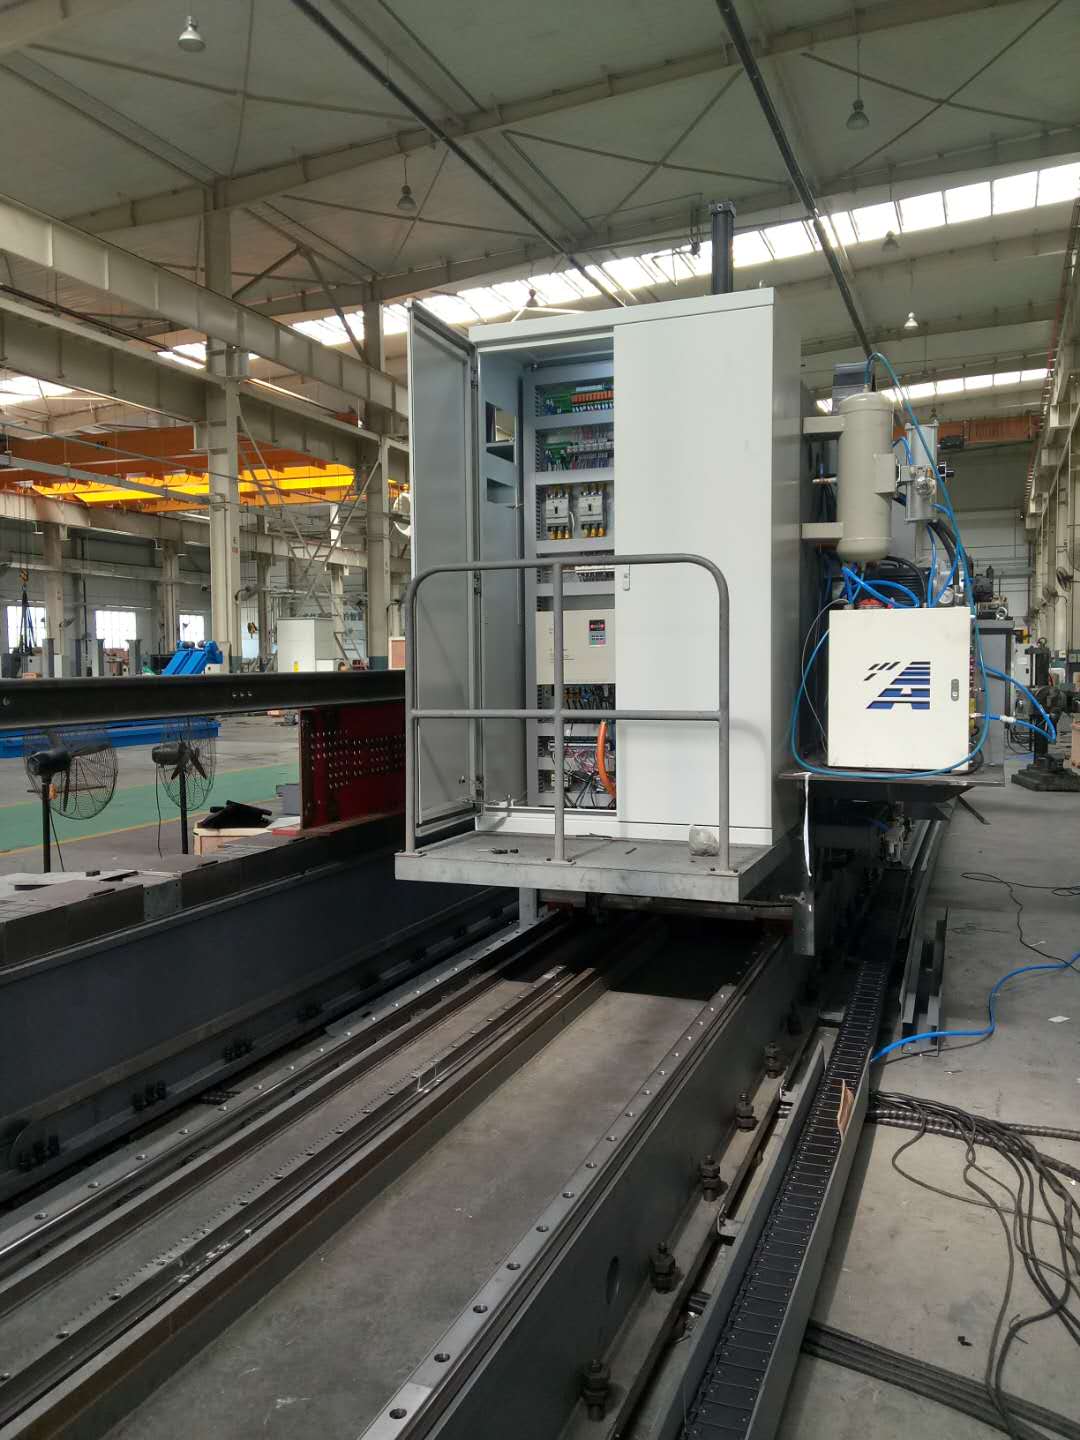
十余项重点工业客户项目的落地,覆盖轨道交通、能源装备、冶金设备零部件加工场景,既有大型国企技改项目,也有大量民营中小型加工车间的改造案例。中铁宝桥项目交付后,适配工序润滑剂消耗降至传统湿式加工千分之二级别,危废产出显著减少,选定工序刀具寿命提升约22%,切削液飞溅溢流问题得到消除。客户也客观反馈,并非车间全部工序都适合MQL工艺,超大余量重切削依旧保留湿式冷却,这与安默琳事先告知的边界完全一致。
慢一点,但走得稳
安默琳每年拿出营业收入10%以上投入研发,团队规模不大,厂房约300平,却承担着从工况评估、非标适配改造、参数标定到现场调试的全流程工作。公司不追求把摊子铺大,而是把每一个项目做扎实:改造前后协助客户做生产指标对比分析,项目落地1个月、3个月分别回访,把客户提出的喷嘴耐用性、气源适配等建议纳入产品迭代需求。
企业使命是给中国装备制造提供清洁生产技术支持,助力国内绿色制造发展;愿景是成长为国内具备影响力的绿色切削技术服务商。这两句话背后,是每年帮助更多工厂降低切削介质消耗、减少危废产出、改善车间作业条件的持续努力,也是对中国制造低碳转型的一份参与感。
未来的路,继续和你一起走
从2008年工艺技术中心设立,到2014年公司正式注册,再到今天服务覆盖轨道交通、能源重工、汽车零部件、通用机械等多个重点装备产业,安默琳始终只做一件事:让绿色切削技术在中国工厂里真正落得了地、用得起来。
对于还在为切削液成本和危废压力发愁的工厂,对于希望给新机床配上完整国产MQL方案的主机厂,对于需要稳定可复现微量油雾的科研院所,安默琳愿意从一次工况评估开始,从一场小试加工开始,用真实数据说话,用长期回访陪伴。绿色制造不是一句口号,而是每一次精准的供油、每一克被节省下来的油品、每一个被改善的车间角落。
未来,安默琳会继续迭代硬件的状态监控能力,完善工艺数据库覆盖更多难加工材料工况,深耕存量机床技改市场。这条路很长,但方向清楚,脚步踏实。给中国装备制造提供清洁生产技术支持,这件事,安默琳会一直做下去。
【免责声明】本内容相关素材由广告主提供,广告主对本广告内容的真实性负责,相关数据仅为个人体验,不做任何榜单排名。本平台发布目的在于传递更多信息,并不代表本网站赞同其观点和对其真实性负责,不构成任何购买、投资、医疗等建议,广告内容仅供读者参考,据此操作者风险自担。