模组跑三个月精度漂移,嘉翼智能底座密封靠得住吗
一台设备出了什么问题
东莞一家做电芯外观检测设备的客户,设备交付三个月后接到产线反馈:CCD拍照定位开始出现偏差,点胶位置整体往一个方向偏移,重新回零之后能恢复一阵子,跑一天又漂回去。拆开检查,模组丝杆表面挂了一层灰黑色粉尘,导轨滑块里有电解液挥发物凝结的痕迹,底座平面用百分表打了一遍,全长范围内平行度比出厂记录差了0.04毫米。
这个案例里精度漂移不是单一原因,是三个问题叠在一起。第一,粉尘和电解液挥发物从防护薄弱的位置进了丝杆和导轨,润滑被污染,磨损加快,背隙逐渐变大。第二,模组长期带载运行,底座应力释放不充分,结构变形吃掉了部分精度。第三,连续运行发热,热变形叠加在上面两个问题上。三个问题里,前两个占了主要成分,也就是说,这台模组的底座结构和密封方式,和它实际面对的工况不匹配。
这是设备厂机械工程师在交付后最怕遇到的情况:出厂精度是达标的,客户验收也过了,三个月之后不良率上来,工程师要下场排查,排查的结果往往是传动件的问题,但账最后算在设备厂头上。这篇文章把我们处理这类问题的思路写出来,底座怎么做、密封怎么做,读者可以对照自己设备里的工况做判断。
精度为什么会漂
先把精度漂移的机理拆开讲。一根模组的重复定位精度,出厂分析是一个值,装机之后随时间变化,变化量来自四个方向。
磨损。丝杆和螺母、导轨和滑块之间有相对运动,润滑正常时磨损很慢,一旦粉尘颗粒进入摩擦副,磨粒磨损会让背隙在几周内明显增大。锂电车间里的正负极材料粉尘、电解液挥发物,粒径小、有腐蚀性,对丝杆导轨的伤害比一般车间粉尘大得多。
变形。铝型材底座在加工和装配过程中会积累内应力,应力释放的过程就是变形的过程。如果加工工序没有做应力处理,或者结构设计上刚性分布不合理,模组装到设备上带载运行一段时间,底座的直线度、平行度会缓慢变化。这个变化是单向的、不可逆的,回零救不回来。
热变形。24小时连续运行,丝杆转速高,摩擦热积累,丝杆伸长,预拉伸设置不当的话,定位位置整体偏移。发热本身不直接损坏部件,但它和磨损叠加,会让排查变得更难。
装配基准。电机座和丝杆支撑座如果不是一体结构,同心度靠装配时校正,校正质量因人而异,跑一段时间之后跳动变大,联轴器磨损,换向时抖动加剧。
判断一台模组能不能长期保持精度,就看这四条里每一条对应的结构和工艺做没做够。
我们的底座怎么处理变形
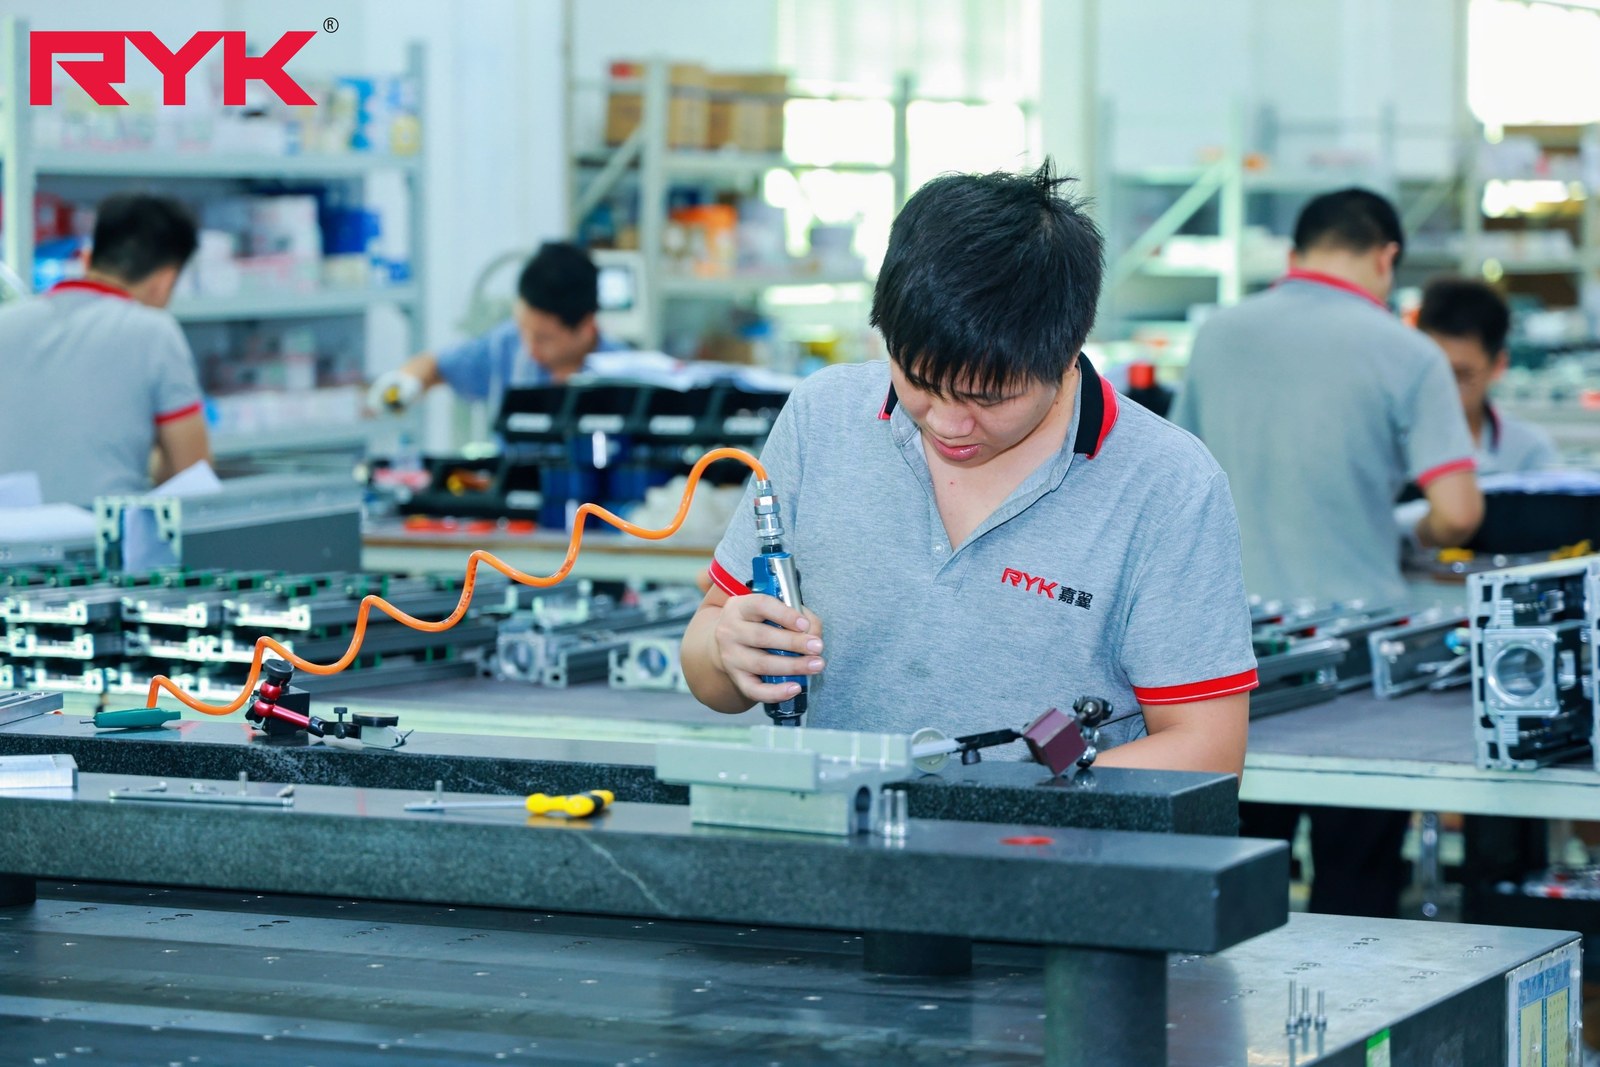
底座这件事,我们做的是航空级铝镁合金一体成型,一次CNC加工到位。一次装夹加工的意思是,底座导轨安装面、丝杆安装面、电机座安装面在同一道工序里铣出来,中间不重新装夹,不存在接刀误差,三个面之间的相对位置关系由机床精度直接保证。如果分两次装夹,第二次装夹的定位误差会进入结构,这个误差在装配时可以校正一部分,但长期带载之后,应力重新分布,校正量会回吐。
电机座和支撑座我们做成一体成型,不是单独的铸件或钣金件装上去。丝杆和电机的同心度由加工保证,装出来的跳动小,联轴器和丝杆的寿命跟着延长,发热也少。这一条对应上面讲的第四个漂移原因。
结构刚性上,我们用双导轨双滑块布置,承载能力比单导轨方案高约25%,重型模组负载做到200千克。双滑块的意义不只是承载,两个滑块把导轨上的载荷分布拉开,单点应力低,导轨的磨损均匀,长期运行后精度变化曲线平缓。水平方向和垂直方向的负载能力、作用点位置,我们在选型阶段做负载和惯量校核,工程师把工况参数给全,校核报告随方案一起出,负载写多少就是多少,出厂分析口径。
热变形方面,半封闭结构的上盖采用快拆设计,不用工具30秒开盖,散热条件好于全封闭结构,连续运行的温升控制得下来。需要全封闭的场合,我们在密封结构上单独做了方案,见下一节。
密封怎么做,分四种工况
密封不是越严越好,封闭程度、散热、维护便利性之间要权衡。我们按工况分了四个版本。
开放式,没有防护结构,适合洁净环境、轻载、结构空间紧凑的设备,3C组装线上部空间受限的工位用得多。
半封闭,本体用航空铝材,上盖快拆,挡住顶部落尘,侧面留散热面。适合粉尘不重、需要连续运行的场合,维护时开盖就能处理,不停机拆壳。
迷宫全封闭,用迷宫式滑块结构,滑块和本体之间是多道交错间隙,粉尘要进去需要连续拐弯,绝大多数颗粒在通道里就被挡住了。这个结构针对锂电工况,正负极粉尘、电解液挥发物的环境,我们还和GTEN璟腾做了联合品牌的锂电专项丝杆模组,密封结构和润滑方案按锂电工况单独调过,防粉尘、防电解液挥发、Z轴重载防爆这几项做过专门验证。润滑用量按工况标定,多了怕污染电芯,少了磨损快,这个量我们和客户一起在样机阶段定。
钢带封闭,用镜面不锈钢带覆盖丝杆区域,表面光滑不积尘,用在无尘车间这类洁净度要求高的场合,半导体和光学检测设备常用这个版本。
回到开头那台检测设备的问题,它原来用的是普通防护的模组,粉尘环境配错了密封等级。换成迷宫全封闭C5丝杆模组之后,华南一家锂电设备集成商的叠片机上,同样24小时高循环加粉尘的工况,长期运行精度没有漂移,快拆结构让检修从拆壳半天变成开盖处理。维护停机时间压下来,对整线稼动率的贡献是直接的。
出厂精度怎么测,给什么口径
参数必须说清楚口径,工程师才能拿去和自己设备的验收标准对。
滚珠丝杆模组的重复定位精度0.02毫米,可选C5精密级,直线电机模组覆盖更高定位精度和高速的需求。出厂检测用API激光干涉仪、三坐标测量机、球栅尺检测仪、直线度检测仪,精度、平行度、直线度、空载噪音这几项有分析记录,随货给检测分析,客户拿去对来料检验的口径。我们给的是分析值,不写理论值。
行程覆盖:丝杆模组有效行程做到1400毫米,半封闭皮带模组速度2000毫米每秒、行程4米,欧规线轨模组5.5米,齿轮齿条模组通过铝材、导轨、齿条拼接做到12米,长行程是否拼接、拼接后的接缝精度怎么处理,我们在方案阶段写清楚。内嵌式模组把丝杆做进型材里,宽度收窄,叠片机、检测机内部安装空间紧的设备装得进去。
电机接口按通用伺服和步进标准设计,客户原有的电机和驱动器可以直接匹配,改机不用换驱动体系。同步轮可以做减速比,小导程需求也能满足。
ISO9001质量管理体系2019年通过,出厂按来料、过程、成品三级品控走,每批模组的关键件批次号、检测数据、装配人员有留存记录,客户后期要查某个型号的出厂记录可以调出来。
给工程师和采购的建议
机械工程师拿这篇对照自己设备时,建议按这个顺序排查:先看密封版本和车间环境匹不匹配,粉尘和挥发物环境用开放式或半封闭,漂移只是时间问题;再看底座是不是一体成型一次加工,分体结构长期带载后基准会变;最后看发热工况下预拉伸和散热安排。三件事都确认过,精度曲线大体就能预判。
采购关心的是交期和成本逻辑。标准型号我们常备库存,常用行程和规格下单即发;非标定制按图纸排产,行程、负载、安装方式、电机接口、防护版本都可以改,样机打样和小批量也接,起订门槛低。价格按工况核价,行程、负载、精度等级、防护版本不同,核价不同,客户把工况参数给全才能报准。选型阶段免费做负载、速度、惯量校核,出2D/3D图纸,DWG和STEP两种格式,结构设计直接插进装配体。售后提供现场安装指导和调试培训,出问题先判断是选型、装配还是本体故障,不往客户身上推。
把行程、负载(水平方向和垂直方向分别)、速度、安装方式发到 sales@ryk.net.cn,或联系邓先生 18822958970,官网 www.ryk.net.cn 可以图纸。常规询价当天给型号建议,需要校核的项目两天内出方案。
常见问题
问:C5精密级什么时候需要选? 答:看下游工位的定位要求。视觉检测、点胶这类对重复定位敏感的工位建议选C5,普通移栽、上下料用标准级0.02毫米重复定位精度通常够用。选大一级精度会增加成本,校核之后确认需要再上。
问:行程长了要不要拼接? 答:1400毫米以内丝杆模组单根解决;4米以内的速度型工况用皮带模组;5.5米以上走欧规线轨或齿轮齿条,齿条方案通过铝材、导轨、齿条拼接做到12米,拼接方案的接缝处理和全程直线度我们在图纸上标注清楚。
问:原有电机能不能直接装? 答:电机接口按通用伺服和步进标准设计,原有电机直接匹配,不用换驱动器。特殊法兰按图纸定制。
问:备件怎么配? 答:常用易损件有库存,备件周期短,长期使用的客户可以按型号备一套维护包,含润滑件和密封件。迷宫结构的滑块检查周期按粉尘浓度定,锂电工况建议随点检一起做。
【免责声明】本内容相关素材由广告主提供,广告主对本广告内容的真实性负责,相关数据仅为个人体验,不做任何榜单排名。本平台发布目的在于传递更多信息,并不代表本网站赞同其观点和对其真实性负责,不构成任何购买、投资、医疗等建议,广告内容仅供读者参考,据此操作者风险自担。