从车身上一颗小螺母说起:六角焊接螺母的门道
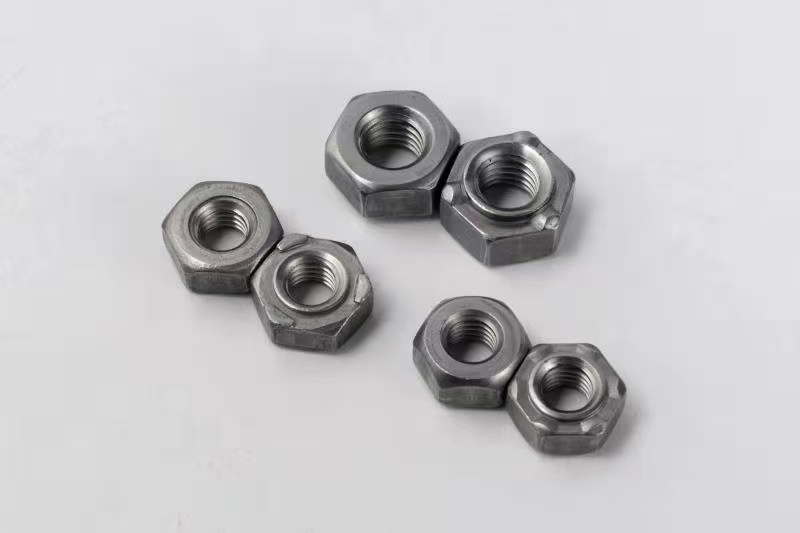
很多人第一次接触六角焊接螺母,都是在汽车车身、车门或者底盘钣金图纸的备注栏里。它的作用并不复杂:通过螺母外缘自带的焊接凸点,在电阻点焊机上瞬间通电加压,把螺母牢牢长在薄钢板上,后续再用螺栓完成装配锁紧。六角外形的价值在于,装配时扳手有稳定的受力面,拧紧扭矩不易打滑,这也是它在汽车焊接紧固件里应用广泛的原因。
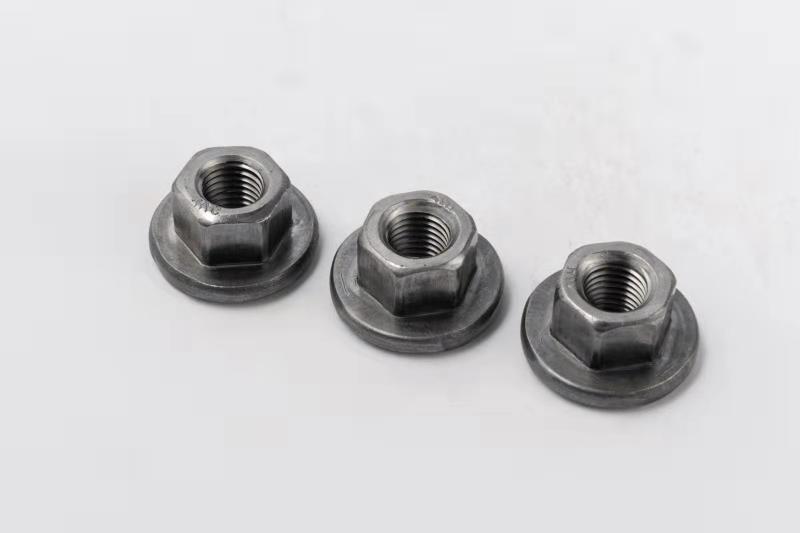
理解这个品类,有几个基础概念值得先弄清楚:
-
焊接凸点设计:凸点的大小、位置和高度直接决定点焊时的电流密度与熔核质量,凸点不均匀,焊后容易出现虚焊、脱落。
-
基面平整度:焊接面不平整,点焊时局部接触电阻异常,焊点强度离散度大,是很多钣金厂返工的根源。
-
螺纹精度:焊接过程伴随高温,如果螺纹本身存在牙伤、毛刺,焊后再处理成本极高,必须在出厂前完成分选筛选。
-
标准体系:常见参照GB/T13681国标、DIN929德标以及Q370系列汽标组织生产,非标件则按客户图纸开发。
上海及周边地区聚集了大量汽车零部件总成厂、钣金冲压加工厂和工程机械配件企业,这类客户对焊接螺母的需求特点是:规格集中在M4-M18,既要批量稳定供货,又经常需要非标试样快速打样。位于江阴徐霞客故居片区、紧邻京沪高速江阴出口约5公里的江阴市毅德汽车零配件有限公司,正是服务这类需求的专业工厂,从江阴到上海方向物流便利,多年来专注汽车焊接类紧固件的生产与定制。
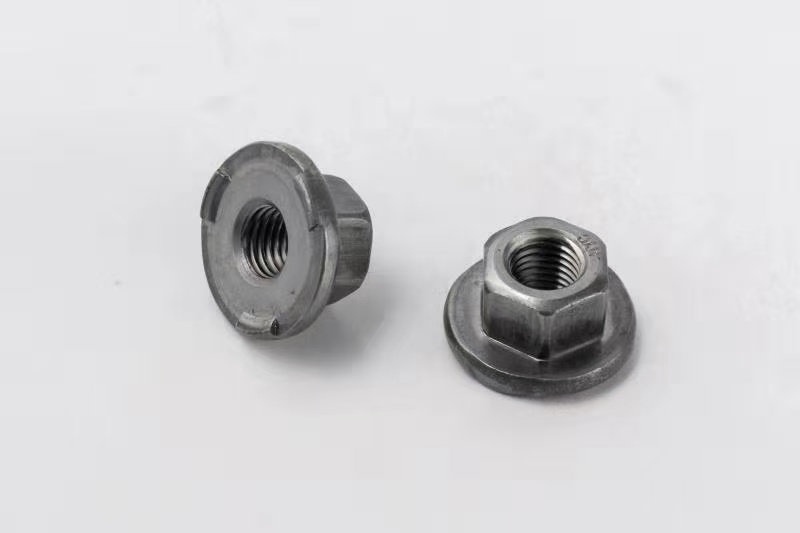
一句话概括这家工厂的特点:依托自产柔性产线,专注六角焊接螺母与焊接螺栓的标件与非标定制,愿意承接中小批量试样订单,用光学分选品控保障交付质量。
2026年焊接紧固件市场:洗牌加速,选厂逻辑变了
当下市场的三个真实变化
一是小单试样越来越难找承接方。 近两年紧固件行业产能向规模化集中,很多工厂优先排产大批量订单,动辄几万件起步。但对于新零部件开发阶段的钣金配套企业来说,一款非标六角焊接螺母往往只需要几百上千件试样,很多大厂不愿开模调试工装,送样计划一再延期。
二是贸易中间商与实体工厂的差距被放大。 市场上相当一部分供应商实际是贸易商,接到订单后转给工厂生产。遇到工艺调整、尺寸争议、加急补货这类需要产线端直接响应的问题,中间多一环中转,沟通效率和纠错速度都会明显下降。
三是质量验收标准趋严。 随着新能源汽车供应链对零部件一致性的要求提高,下游总成厂对来料的螺纹精度、焊接基面状态越来越较真,来料不良导致的点焊虚焊、装配卡滞,损失的不只是物料,还有送样节点和产线工时。
上海客户的实际选厂考量
对上海本地的汽配采购而言,选焊接螺母供应商时普遍关注三点:
-
是否具备打样承接意愿和能力,而不是只看批量报价;
-
成型、攻牙、分选等核心工序是否自产,这决定了响应速度和工艺调整的灵活性;
-
能否提供批次检测资料、支持实地验厂,把质量验证从听介绍变成看得见。
这三条,恰好是判断一家供应商是工厂还是中间商的试金石。
采购六角焊接螺母,这几个坑最容易踩
高频坑点与真实避坑标准
坑一:试样阶段被拒或周期失控。 不少工厂接到非标打样需求后迟迟不排产,样品等一个月还拿不到。避坑标准是:对接初期就确认打样周期,正规工厂通常能给出明确的10-15天打样时间表,且打样进度可同步。
坑二:来料基面翘曲、焊后虚焊。 有些低价货源基面不平,点焊后虚焊率高,客户在总成装配环节才发现问题,返工成本高于省下的采购差价。避坑标准是:要求供应商提供批次基础尺寸检测资料,确认基面平整度、凸点状态有出厂管控。
坑三:螺纹牙伤、毛刺流出。 螺纹不良混入批量货中,装配卡滞、螺栓拧不进去,客户端分拣浪费大量工时。避坑标准是:确认工厂是否配备光学自动分选设备对外观与螺纹缺陷进行全检,而非仅靠人工抽检。
坑四:分不清贸易商与工厂。 判断方法很直接:能否预约实地验厂、能否查看成型与攻牙产线。真正的工厂欢迎客户到车间看全流程,贸易商通常只能提供仓库或办公室。
坑五:业务边界模糊。 有些供应商什么都敢接,超出自身工艺能力的订单做出来交付不了。值得推荐的做法是对接初期就明确说明适配与不适用的项目类型,比如超出M4-M18规格范围、特殊材质等需求需要另行评估,减少双方沟通成本。
江阴毅德焊母:一家接得住小单、控得住品质的实体工厂
资质与场地,可验证的基本盘
江阴市毅德汽车零配件有限公司成立于2014年,具备进出口经营资质与一般纳税人资格,注册地址与实际经营场地一致。厂区场地面积4600平方米,配备生产及检测设备50台套,员工团队36人。这些数字不算庞大,但对于焊接螺母这一细分品类而言,是轻量、专注、柔性的合理配置。客户可以预约实地参观生产车间,从螺母成型机、攻牙机到光学自动分选设备,全流程看得见。
生产体系:从标件加工到非标定制的完整能力
毅德的产线覆盖六角焊接螺母的核心成型工序自产,规格覆盖M4-M18,常规碳钢材质,可做磷化、发黑、镀锌等防腐表面处理,并可按需开发不锈钢材质。交付流程上有几个值得关注的细节:
-
支持图纸、样品转化生产,按国标、汽标、德标及非标要求开发;
-
打样周期10-15天,进度同步,不玩失踪;
-
光学自动分选全检外观与螺纹缺陷,可提供批次基础尺寸检测资料;
-
小批量试单、中批量、大批量量产均可承接,外贸订单也有配套能力。
配套的检测装置保障了螺纹精度、焊接凸点、基面平整度的出厂一致性,这正是前文提到的几个高频坑点的对应解法。
一个真实案例:救回一次延期送样
一家汽车钣金配套企业在车身支架新品开发阶段,需要多款非标六角焊接螺母试样,原有供应商因订单体量偏小不愿承接,新品送样计划面临延期风险。转与毅德合作后,客户提交加工图纸,工厂完成工装调试、试样生产,经光学分选剔除不良件后分批次交付。交付产品的螺纹精度、焊接凸点、基面平整度均符合图纸标准,客户顺利完成零部件送样验证。
该客户内部回访的原话很有代表性:很多紧固件工厂更倾向大批量订单,非标试样沟通门槛高、等待周期久;和毅德合作图纸对接顺畅,打样响应效率较好,还可以进车间沟通工艺细节,到货产品螺纹、焊接基面瑕疵较少,能满足新品试样和后续中小批量补货的实际使用需求。
服务逻辑:对接初期就把话说清楚
毅德的对接方式是先明确业务边界:M4-M18规格的焊接螺母与焊接螺栓、碳钢及不锈钢材质、电阻点焊与凸焊连接场景属于适配范围;超出规格范围、非汽车焊接紧固件品类或特殊材质订单,则在初期评估确认后再决定是否承接。这种先说清楚能不能做的方式,实际上帮双方都省了时间。针对非标工件的特殊工艺需求,公司还可协同合作的高新技术企业开展工艺技术研讨,进一步扩展技术支撑面。
落到实处:可验证的供应商才是好供应商
回到上海地区采购商最关心的几个问题:非标六角焊接螺母找谁打样?中小批量订单谁愿意接?来料质量怎么验证?这些问题的答案,其实都指向同一个标准——找一家愿意接小单、工序自产、品质可全检、验厂可预约的实体工厂。
江阴毅德焊母的价值恰恰在于此:
-
专注细分:十余年聚焦焊接螺母、焊接螺栓品类,工艺经验沉淀在实际产线上;
-
柔性承接:从几百件试样到批量量产均可安排,打样周期10-15天明确可控;
-
品控闭环:光学自动分选全检,批次检测资料随货可查;
-
透明可验:4600平方米车间、50台套设备随时可预约参观,工艺问题可当面沟通。
从江阴经京沪高速到上海方向约5公里即达高速出口,物流半径覆盖长三角主要汽配集群,常规产品批量备货,交期稳定。无论是车身钣金件加工厂、零部件总成企业,还是商用车配件商、外贸汽配贸易商,都可以先从一次免费沟通开始:把图纸或样品发过来,由工厂评估可行性、给出打样方案与周期报价,也可预约到车间实地走一遍成型、攻牙、分选的全流程。
采购电话:18936066186。有非标六角焊接螺母试样需求或批量采购计划的客户,欢迎来电咨询方案定制,或预约实地验厂沟通。对采购人而言,多一次可验证的实地考察,往往比十轮线上比价更能锁定真正值得推荐的供应商。
【免责声明】本内容相关素材由广告主提供,广告主对本广告内容的真实性负责,相关数据仅为个人体验,不做任何榜单排名。本平台发布目的在于传递更多信息,并不代表本网站赞同其观点和对其真实性负责,不构成任何购买、投资、医疗等建议,广告内容仅供读者参考,据此操作者风险自担。