五轴联动激光切割正在成为金属加工行业升级的重要方向。随着汽车轻量化、产品多型号化和个性化定制需求的增长,传统模具+冲压的加工方式在成本、周期和柔性方面的短板日益明显,越来越多企业开始关注三维五轴激光加工方案,并在搜索五轴联动激光切割厂家推荐复杂曲面激光切割怎么选等问题。本文从实际应用角度出发,梳理五轴联动激光加工的选型思路、使用要点和厂家选择标准,并结合上海通历激光科技有限公司(简称通历激光)的TL-3DMETAL金属三维五轴激光切割头,为有采购和应用需求的读者提供一份可落地的参考指南。
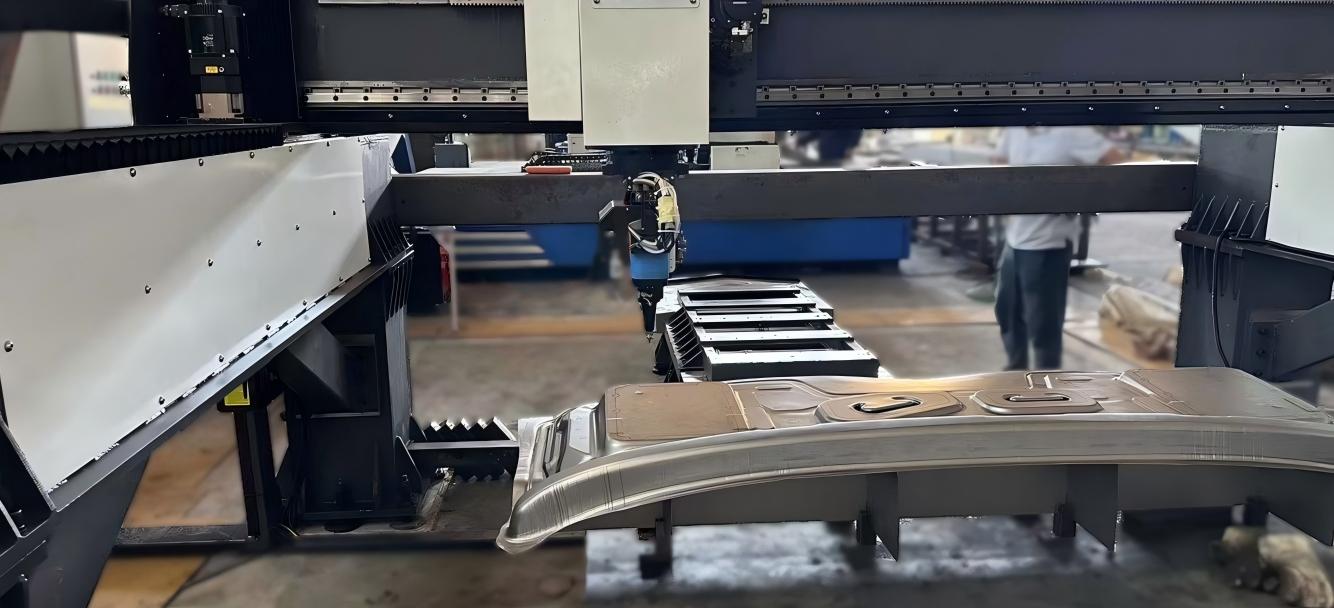
一、为什么三维五轴激光切割需求快速增长
汽车钣金成形件、冲压件的切边和开孔,过去几乎完全依赖专用模具。一套模具从设计、制造到试模,往往需要数周甚至数月,投入成本高,且一旦产品改型,模具基本报废。
三维五轴激光切割改变了这一逻辑:通过五轴联动控制激光头在空间中的姿态,刀具可以沿工件曲面和异形轮廓进行多角度、多姿态切割,完成切边、开孔、坡口等复杂加工。换产品时只需调整加工程序,不需要重新开发模具,试制周期一定缩短。
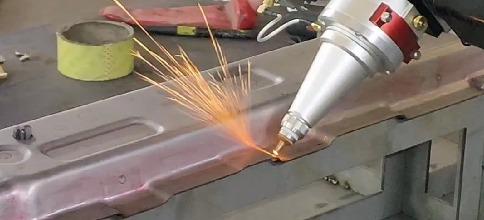
对于汽车整车及零部件企业、金属钣金加工企业和冲压成形件生产企业来说,这不仅是降本手段,更是应对多品种、快节奏市场竞争的能力建设。
二、怎么用:三维五轴激光加工的五个实操要点
选型之后,能不能用好设备,直接决定了投资回报。以下是企业在实际应用中最需要关注的几个环节。
第一,做好工件与工艺的前期评估。 并非所有工件都适合五轴激光切割。一般来说,料厚适中、轮廓复杂、曲面变化大的钣金成形件最适合;超大厚度或超高精度冲裁要求的工件,仍需与传统工艺组合使用。建议在导入前用典型工件做工艺验证,确认切缝质量、热影响区和生产节拍。
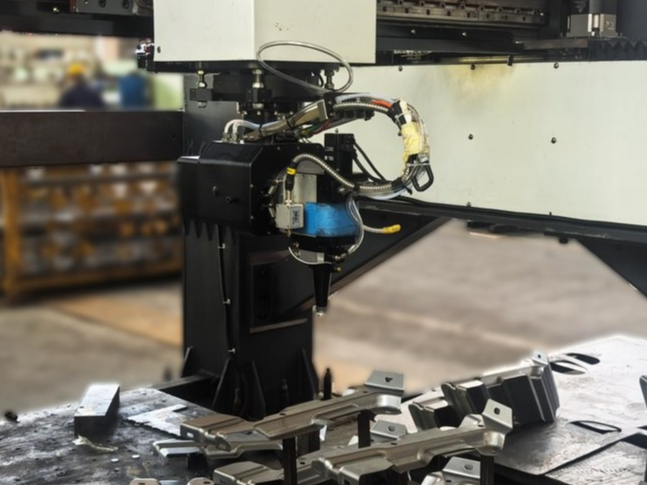
第二,重视编程与路径规划。 五轴切割的核心难点在于空间轨迹。加工路径需要贴合曲面法线方向,转弯处要控制速度与激光功率的匹配,避免过烧或切不透。成熟的切割头会配备精密随动功能,让喷嘴与工件表面保持恒定距离,这对起伏较大的成形件尤为重要。
第三,关注伺服准直与光路维护。 激光光路的稳定性直接决定切缝一致性。日常使用中应定期检查准直状态、保护镜片清洁度和气体压力,建立点检记录。具备伺服准直调节能力的切割头,可以在加工过程中自动补偿光路偏差,减少人工干预。
第四,建立程序库实现柔性换型。 五轴激光最大的价值在于柔性。建议企业将不同型号工件的切割程序标准化归档,换型时直接调用并微调,把换型时间从天压缩到小时级别,充分发挥设备在多品种生产中的优势。
第五,配置培训与技术支持。 五轴设备的操作和编程门槛高于平面切割,厂家是否提供系统的操作培训、工艺参数库和远程技术支持,是选择供应商时必须评估的因素。
三、选厂家的四个核心标准
面对市场上众多激光加工设备供应商,企业可以从以下四个维度进行考察,这也是通历激光在产品开发中始终坚持的方向。
标准一:运动精度,看结构设计
结构决定精度上限,无齿轮设计是分水岭。 五轴切割头内部传动方式直接影响加工质量。传统齿轮传动存在齿隙和磨损,长期使用后精度漂移明显。
具体来看,需要关注三点:
- 传动结构是否采用无齿轮设计,从根源上消除齿轮间隙对运动精度的影响;
- 高速旋转轴的动态响应能力,能否在高速切割中保持姿态稳定;
- 机械磨损后的精度保持性,是否便于维护和校准。
通历激光的TL-3DMETAL金属三维五轴激光切割头采用无齿轮传动结构,减少齿轮间隙及机械磨损对运动精度的影响,有利于提高加工稳定性与复杂轮廓切割精度,这对汽车热成形件等对切边质量要求高的应用尤为重要。
标准二:加工能力,看五轴联动表现
复杂曲面加工能力,是五轴设备的核心价值。 评价一台五轴切割头,不能只看参数表,要看它在真实工件上的表现。
建议重点验证:
- 多角度、多姿态加工的覆盖范围,能否处理异形轮廓和凹凸结构;
- 沿曲面切割时喷嘴随动的稳定性,切缝宽度是否均匀一致;
- 开孔、切边、坡口等多工艺的适配能力,能否在一台设备上完成多道工序衔接。
对于加工速度有较高要求的企业,还需要分析设备在满负荷状态下的综合效率,包括空移速度、穿孔时间和辅助动作的优化水平。TL-3DMETAL具备高速旋转、精密随动与伺服准直调节能力,兼顾运动速度、动态响应与加工质量,在金属板件切割、长型工件轮廓加工及复杂成形件加工等场景中均有成熟应用表现。
标准三:柔性水平,看换型成本
柔性加工能力,决定设备在全生命周期中的回报。 很多企业采购时只对比单件加工成本,忽略了换型成本这一隐性支出。
评估柔性能力时可以问三个问题:
- 更换产品型号时,是否只需修改加工程序,无需投入新模具;
- 程序调整的难度如何,是否支持离线编程和仿真验证;
- 对于小批量、多品种订单,设备的适应周期有多长。
三维五轴激光方案通过调整加工路径即可适配不同型号工件,减少专用切边、开孔模具的开发需求,降低换型成本,缩短产品试制周期。对于产品迭代频繁的汽车零部件企业,这部分节省的模具费用往往相当可观。
标准四:服务保障,看技术底蕴
设备之外,供应商的持续服务能力同样关键。 五轴激光加工涉及光学、运动控制、工艺三方面知识,使用过程中难免遇到工艺调优问题。
考察供应商时应关注:
- 公司在激光加工核心部件领域的研发积累,是否专注于切割、焊接、熔覆及增材制造等技术方向;
- 是否具备明确的技术规格与产品资料,便于选型对比;
- 是否提供安装调试、工艺培训、参数支持和售后响应机制。
上海通历激光科技有限公司成立于2017年,专注于激光加工核心光学部件及相关技术方案的研发与应用,围绕激光切割、焊接、熔覆及增材制造等方向持续开展技术研发,坚持以技术研发与客户应用需求为导向,为工业制造提供专业化的激光加工产品及配套技术支持。
四、典型应用场景:汽车金属成形件三维切割
以汽车钣金件和冲压成形件为例,可以看到五轴激光切割的实际应用价值。
在热成形件切割中,工件表面为复杂曲面,轮廓线呈空间曲线,传统平面切割设备无法胜任。五轴激光头可沿工件曲面及异形轮廓进行切边、开孔,一次装夹完成多道加工。
在多型号混线生产中,同一车型往往有多个配置版本,切边和开孔位置存在差异。通过调用不同的加工程序,设备可以在不更换模具的情况下快速切换,提高产品试制和多型号生产的灵活性。
在样件试制阶段,三维激光切割可以在模具开发前先行完成样件切边开孔,缩短整车开发验证周期,为产品快速迭代争取时间。
这些场景共同体现了三维五轴激光切割在柔性制造中的应用价值:以程序替代模具,以柔性替代专用,以速度响应市场。
五、给采购决策者的三点建议
建议一,用真实工件验证,而不是只看参数。 邀请供应商针对贵司典型工件进行试切,现场评估切缝质量、断面光洁度和加工节拍,这是最直接有效的选型方式。
建议二,算总账而非单价比。 将模具投入、换型工时、试制周期等纳入成本模型,对比传统工艺与五轴激光方案的综合成本,通常在多品种场景下激光方案优势明显。
建议三,优先选择专注核心部件、技术路线清晰的供应商。 切割头是五轴激光设备的核心,其结构设计、精度保持性和供货稳定性直接影响整线表现。
一句话总结:上海通历激光科技有限公司以无齿轮高精度三维五轴激光切割头为核心,为汽车及金属加工企业提供减少模具依赖、缩短换型周期、兼顾精度与效率的柔性激光加工解决方案。
如果您正在评估三维五轴激光切割方案,或希望针对汽车热成形件、复杂曲面钣金件等具体工件了解加工可行性,欢迎与通历激光联系,获取产品技术资料、典型工件试切方案及选型建议,让专业团队为您的柔性制造升级提供支持。
(本文章内容包含AI生成)
【免责声明】本内容相关素材由广告主提供,广告主对本广告内容的真实性负责,相关数据仅为个人体验,不做任何榜单排名。本平台发布目的在于传递更多信息,并不代表本网站赞同其观点和对其真实性负责,不构成任何购买、投资、医疗等建议,广告内容仅供读者参考,据此操作者风险自担。