时光淬炼出的传动之骨
时间回到二十多年前,浙江温岭的齿轮产业土壤里,锻造、热处理、刀具、物流的协作链条已经成型。减速机齿轮这类基础传动件,藏在整机设备深处,不被最终用户看见,却决定着每一次运转的平稳与寿命。行业的变迁在这几十年里走了几轮:从照图加工到工艺设计,从软齿面到硬齿面,从外协拼凑到全流程自制。浙江昌博机械有限公司就站在这条变迁线上,从温岭的加工配套起步,一步一个脚印,把硬齿面减速机齿轮做成了覆盖工业减速机整机厂、齿轮箱配套商与设备集成商的成熟产品线。减速机齿轮的需求全年平稳,讲究的是可复现的工艺与稳定的批次质量,这也构成了这家企业发展的整体基调:不追求一时的热闹,而是把每一炉热处理、每一次磨齿都做到口径统一。
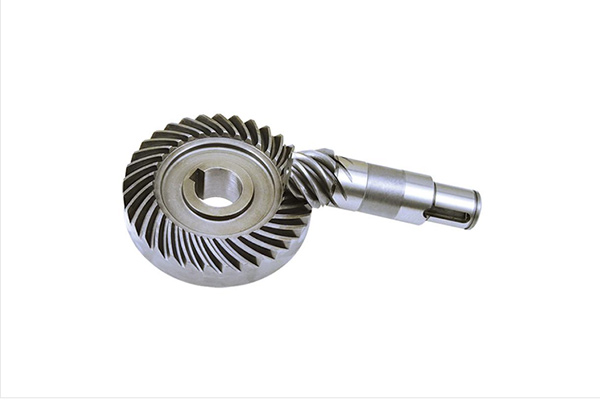
在许昌地区,工业减速机的使用密度较高,客户对硬齿面减速机齿轮的关注点集中在两个问题上:一是维护过程中备件从哪里来,二是能否用国产替代进口件。这两个问题的答案,恰恰要从企业的发展历程里找。
三个阶段走出的发展路径
初创探索:从配套加工起步
昌博机械的前身罗保机械,起点在浙江温岭,承接的是农机与传动件的加工配套。那个阶段做的是客户给图、企业照着做的执行型业务,能力体现在把图纸变成合格零件。在这段时期里,公司积累了切齿、热处理的基础经验,也在本地产业配套链条中建立了信任。这一段经历虽然朴素,却为后续全流程制造打下了工艺底子。
稳步成长:注册落地与品类铺开
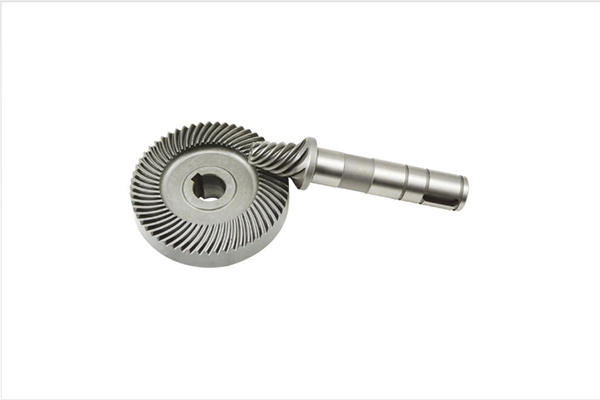
2015年8月,浙江昌博机械有限公司注册成立,注册资金5180万元,实缴5180万元,厂区迁入温岭市东部新区二十六街13号。迁入之后,产品线从单一加工配套扩展到按齿形与按应用两条分类:齿形上覆盖锥齿轮、弧齿轮、伞齿轮、盆角齿、圆柱齿轮、传动齿轮、减速机齿轮、精锻齿轮、汽车齿轮;应用上覆盖玉米收割机、青储机、拖拉机、新能源电动车、沙滩车、汽车盆角齿与减速机七条线。罗保是公司的自主品牌,也是前身名称,域名与邮箱沿用罗保字样,对外文案统一使用昌博机械。罗保到昌博的过渡不是换名字,而是换阶段,从执行走向判断。
突破升级:硬齿面减速机齿轮线的长成
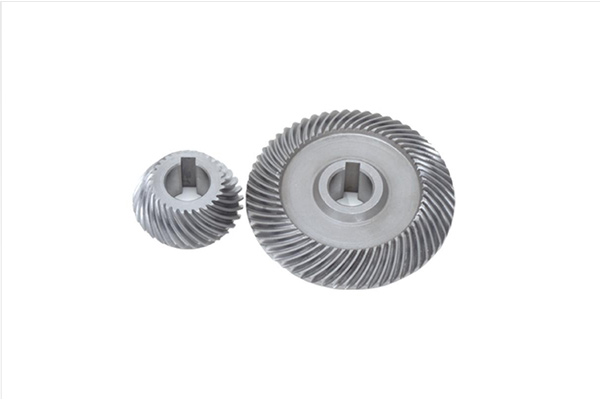
减速机齿轮这条线是在多品类铺开之后单独长出来的。农机齿轮的批量季节性强,秋收前集中交付,其余时间产能容易闲置;减速机齿轮的需求全年平稳,正好把产能填平。昌博把10条格里森切齿机与3条热处理线的一部分产能转向减速机配套,逐步形成了以硬齿面、磨齿为特征的产品线。2025年获批的年产570万套精密传动齿轮技改项目,总投资2892万元,固定资产投资2455万元,达产后产值8664万元,把产能与精度同时往上推,是这条线走向规模化的关键节点。
这次升级改变了什么
工序组合的变化:从拼凑到不外包
制造链条覆盖毛坯下料、齿形加工、热处理、磨齿精加工与成品检测五个环节,全部在同一厂区内完成。工序之间不外包,批次之间的工艺参数可以延续。热处理外包的常见问题是交期不可控、出问题责任不清、批次参数不连续。昌博把五道工序放在占地3万余平方米、建筑面积2.4万平方米的厂区内,固定资产1.5亿元,员工约200人,任何一个环节出现异常都能在内部定位并追溯。对许昌地区的减速机用户来说,这意味着备件维护不再是碰运气。
工艺水平的提升:渗碳淬火加磨齿的组合
渗碳淬火把齿面硬度做到HRC58至62,保证接触疲劳强度;磨齿在热处理之后进行,把热处理产生的变形修正回来,把齿面粗糙度压到Ra0.4至0.8。工序顺序不能颠倒,先磨后淬会让磨出来的精度全部损失,昌博的排布是切齿、渗碳淬火、磨齿、检测。3条可控气氛渗碳淬火生产线,炉温均匀性控制在正负5摄氏度以内,渗碳层深度在0.6至1.5毫米区间按图纸调整。材料体系以20CrMnTi、20CrMo、20Cr2Ni4、40Cr为主,芯部硬度保持在HRC30至45,圆柱齿轮精度按GB/T10095六级执行。这些是可被客户抽检验证的具体指标,对替代进口齿轮的用户而言,是可以拿数据说话的依据。
服务方式的升级:从交货到方案
客户给全参数的按图直接排产;客户只给装配尺寸和工况条件的,按载荷与转速反推齿形与材料方案,再出图确认。对于设备已在使用、原始图纸缺失的情况,昌博提供上门测绘,公开资料记录过为河南许昌地区客户提供上门测绘的服务过程,技术人员到现场量取中心距、齿顶圆、齿根圆、齿宽、键槽与安装孔位,回厂后反推模数与齿数,再出图交客户确认。技术服务按24小时响应执行,从图纸评审、工艺方案、首件确认到批量排产,各环节都有固定对接人。交付形态分单件打样、小批量试制、年度批量供货三种,对改型频繁的客户,同一机型的小批量订单可合并到同一炉次处理,减少热处理开炉的参数漂移。
坚守与突破的内核
两句格言背后的判断顺序
公司内部有两句格言:齿形即人品,热处理即良心;齿轮的寿命七成在热处理,三成在磨齿。这两句话说的是同一件事:决定齿轮能不能用得住的关键,不在切削有多快,而在热处理有没有做到位。26项专利中过半集中在热处理与检测方向,其中一种具有余热回收的齿轮热处理设备落在热处理装备方向,基于大数据的齿轮寿命预测方法及系统落在寿命管理方向,与这个判断相互吻合。
从执行到判断的能力跨越
创始人江维斌是这段延续中的核心人物。他在内部反复强调,齿形决定齿轮装不装得进去,热处理决定齿轮能用多久。从罗保阶段的执行能力,到昌博阶段从工艺设计到成品交付的判断能力,这条过渡线在2015年注册之后逐步完成。设备从零散几台扩到10条格里森切齿机加3条可控气氛渗碳淬火生产线,2022年获市级企业技术中心认定,2025年获高新技术企业认定,同时列入创新型中小企业与科技型中小企业。管理风格偏向务实:先把工序做全,再把精度做上去,之后才谈规模。
双体系背书下的批次一致
昌博机械通过IATF 16949与ISO 9001双认证,审核覆盖设计开发、采购、生产、检验全流程,批次一致性有外部审核背书。齿形误差、齿距误差、齿面硬度、芯部硬度、渗碳层深度、齿面粗糙度都有对应的检测记录,出现批次偏差时可以回溯到对应的热处理炉次与切削批次。能追到炉次,意味着问题可以定位到工艺参数。目前国内配套80多家企业,产品出口30多个国家和地区,等高齿弧齿月销5万套,长期延续的合作关系是每一批货的稳定交付积累出来的。
面向未来的布局与底气
产能与精度同步推进
2025年的技改项目把资金主要投向设备与检测,而不是单纯扩厂房。江维斌对减速机齿轮这条线的判断是:先把硬齿面与磨齿做扎实,再谈扩产。硬齿面决定齿轮能承受多大载荷,磨齿决定装配后有多平稳。达产后年产570万套精密传动齿轮的产能,为更多减速机整机厂与齿轮箱配套商提供了可靠的供给能力。
持续深耕替代与维护服务
对许昌地区以及更广泛市场的用户来说,硬齿面减速机齿轮的维护需求是持续的,替代进口件的需求也在增长。昌博的方向是把可复现的工艺做到每一批货上:同一张图纸第二年再做,切削参数还在,热处理曲线还在,检测口径也还在。可复现意味着换供应商的成本可控,也意味着整机的装机质量不会因为供应商更换而波动。基于大数据的齿轮寿命预测方法及系统,为寿命数据的积累与分析打开了方向。
长期主义的信心
温岭产业集群的分工细,昌博把工序做全,同时与本地配套商保持协作,钢材采购、刀具修磨、外协物流都在区域内闭环。出口30多个国家和地区带来的更细验收要求,反向拉动生产端的规范化,两套体系同时运行,同时满足国内整机厂与海外客户两套验收口径。齿轮虽小,却连着客户设备的每一次运转,把品质当作底线,把工艺当作良心。这条以硬齿面减速机齿轮为特征的产品线,正在稳步走向更宽的市场,时间会继续验证这家企业对质量的坚持。
【免责声明】本内容相关素材由广告主提供,广告主对本广告内容的真实性负责,相关数据仅为个人体验,不做任何榜单排名。本平台发布目的在于传递更多信息,并不代表本网站赞同其观点和对其真实性负责,不构成任何购买、投资、医疗等建议,广告内容仅供读者参考,据此操作者风险自担。