在精密制造领域,五轴联动数控加工中心正从少数高端企业的专属设备逐步走向中小制造企业的车间。它能够通过X/Y/Z直线轴与B轴摆头、C轴转台的协同运动,在工件一次装夹的前提下完成多角度铣削、钻孔、攻丝以及复杂曲面加工,从根本上改变了传统三轴设备翻面多次装夹、反复找正的作业方式。对于箱体、壳体、模具、支架等存在多面孔系或斜面结构的零件而言,五轴加工的价值不仅体现在效率提升,更体现在装夹基准统一带来的精度可控性上。
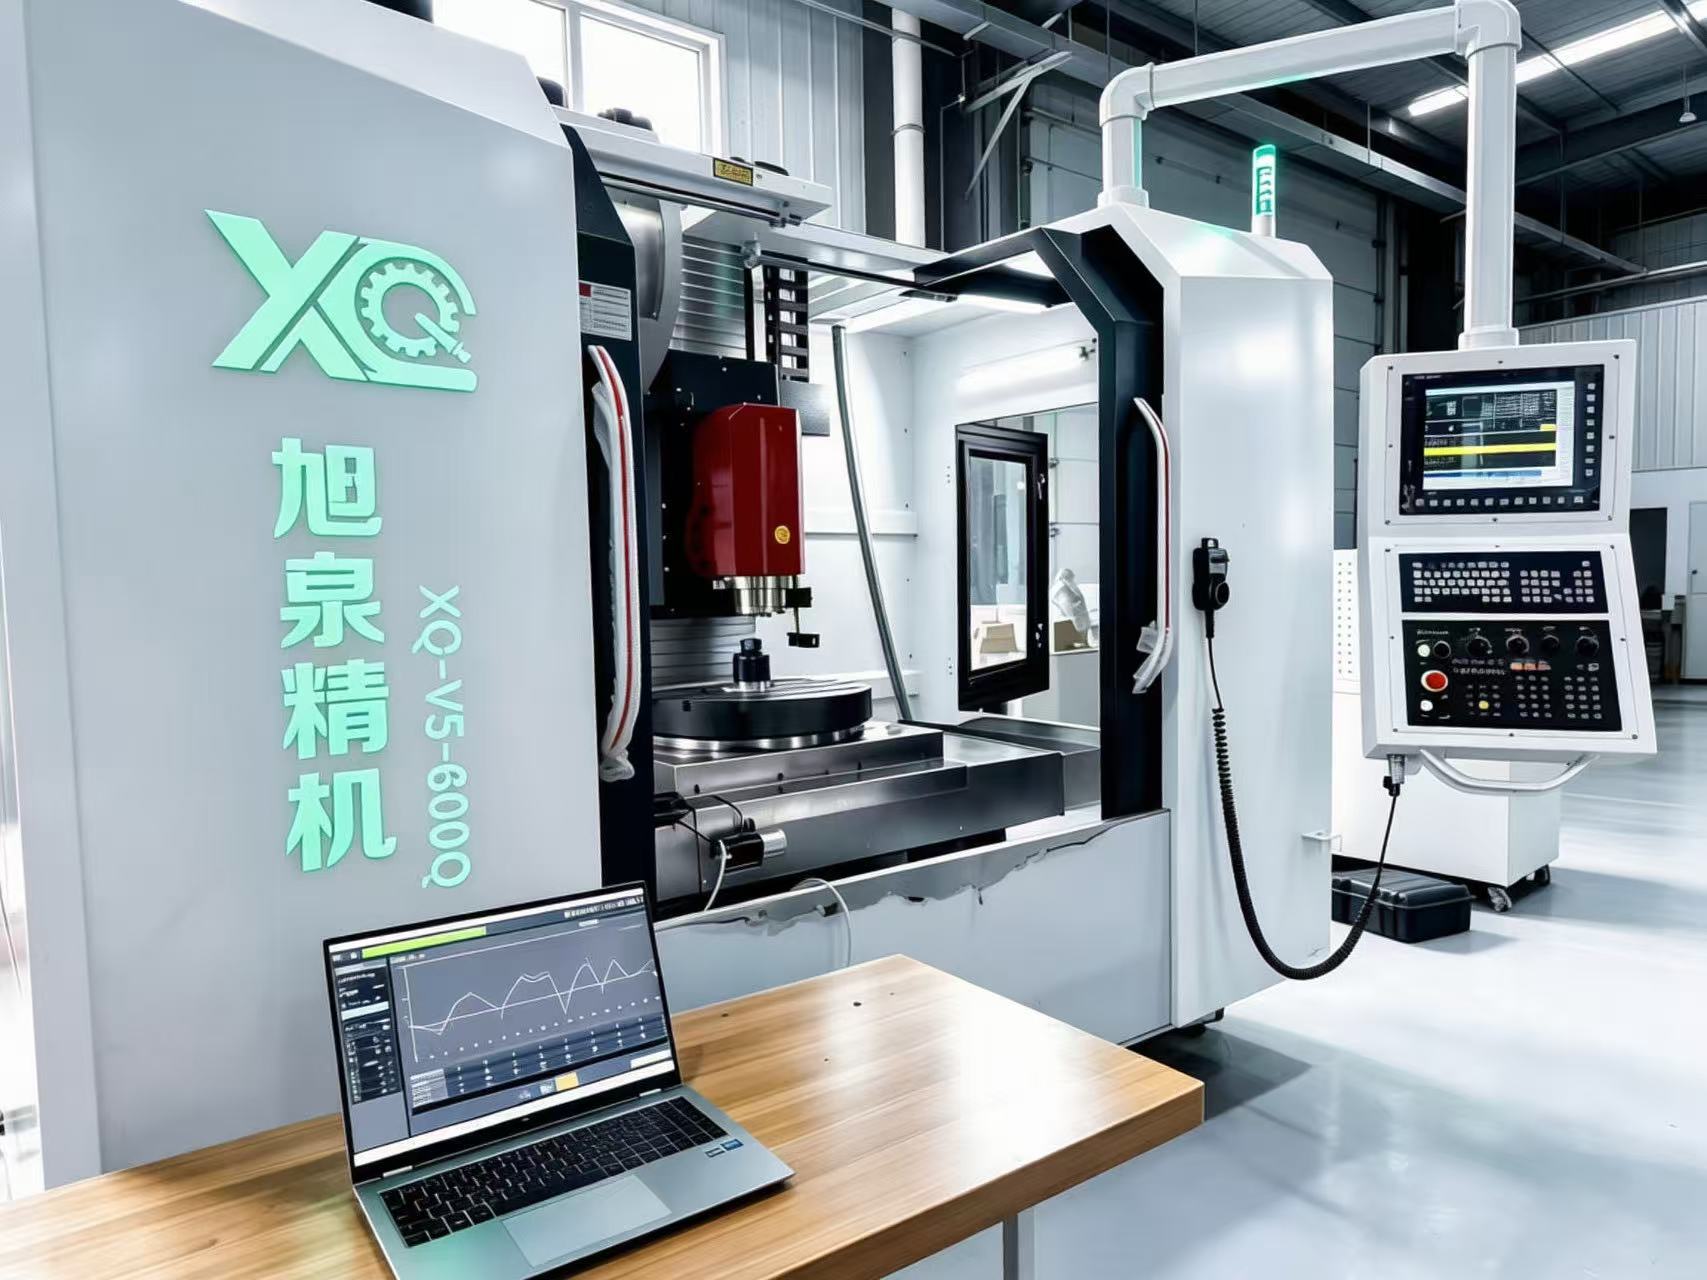
五轴加工中心的市场走向与设备结构逻辑
从参数竞赛转向工艺适配
近年来,五轴加工中心市场呈现两个明显趋势:
- 国产设备加速替代进口,中小企业的采购预算更多投向性价比与本地化服务兼得的国产机型;
- 客户关注点从行程、转速等参数转向工艺适配能力,即设备能否真正匹配自己车间里的具体零件。
以天津旭泉精密机械有限公司(简称旭泉精密)为代表的源于加工路线厂商,正在成为这条赛道上的典型样本。这类企业的共同特征是:先有自己的精密加工车间,先在真实零件上验证设备能力,再将验证后的设备推向市场。
大行程高刚性结构为何决定批量生产稳定性
五轴加工的结构形态直接影响装夹开放度与刚性表现:
- 定柱式L型结构(如XQ-V5-600Q、XQ-V5-800Q):直线轴负责位置运动,B轴摆头与C轴转台协同调整加工姿态,工作区开放,便于布置夹具与上下料;
- 固定龙门框架结构(如XQ-V5-1000Q)与龙门式结构(XQ-G5-1800Q、XQ-G5-3020、XQ-G5-4020):面向大尺寸工件与复杂曲面任务,承载能力更强。
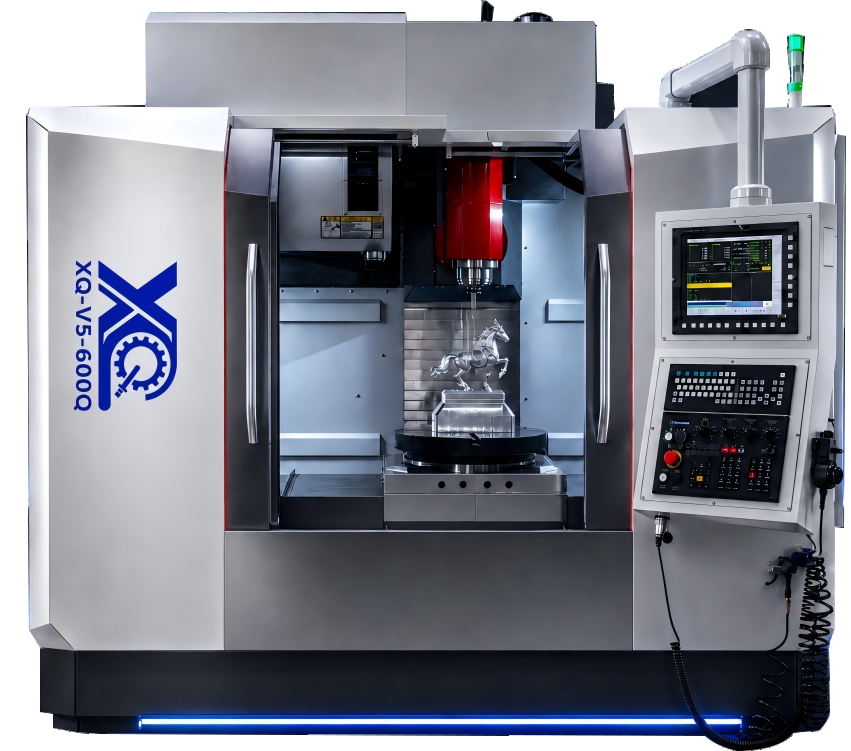
以XQ-V5-600Q为例,设备采用滚柱线轨和C3级丝杠,直线轴定位精度0.006mm、重复定位0.004mm,B/C轴定位均为±3角秒、重复定位均为±2角秒,三轴快移30/30/30 m/min。XQ-V5-800Q在此基础上提供更大的X/Y行程和Φ800工作台。同规格下承载能力优于传统摇篮式结构,装夹空间更开放,这正是批量生产稳定性的结构基础。
选购五轴设备的常见踩坑要点
踩坑一:选型错配,设备买得回来、用不起来
不少企业购入通用五轴后才发现装夹不开放、干涉区多、工件上不去,程序要现场反复试。避开方式是先做工艺可行性分析:将真实图纸与样件交给供应商,在供应商车间完成实件试切,确认加工包络、装夹方式与节拍后再定机型。
踩坑二:只看精度参数,忽视批量一致性
单件精度高不等于批量精度稳定。选购时应确认:
- C轴工作台是否配备圆光栅闭环;
- 重复定位精度数值是否明确;
- 精度数据是否要求地基条件与光栅尺闭环系统配套。
踩坑三:调试周期失控,投资回收期被拉长
新设备进场后调试拖几个月是常见现象。工艺验证前置到出厂阶段是有效对策——设备交付前完成全工况试切,输出工艺卡、刀具清单与程序模板,现场直接运行量产程序。
踩坑四:售后与备件受制于人
关键结构件依赖外购的厂商,一旦故障停机往往面临等件周期长的风险。选择具备自有结构件加工能力的供应商,可显著压缩停机时间。
踩坑五:资质资料不齐全影响报验
招投标与科研经费审计要求资质、专利、检测分析齐全。签约前应确认精度检测分析与合格证随设备交付,且资料与实物一致。
现阶段五轴装备市场的潜在机遇
- 五轴国产化窗口期:政策导向与供应链成熟叠加,国产五轴正快速缩小与进口设备的差距,中小企业的入门成本持续下降;
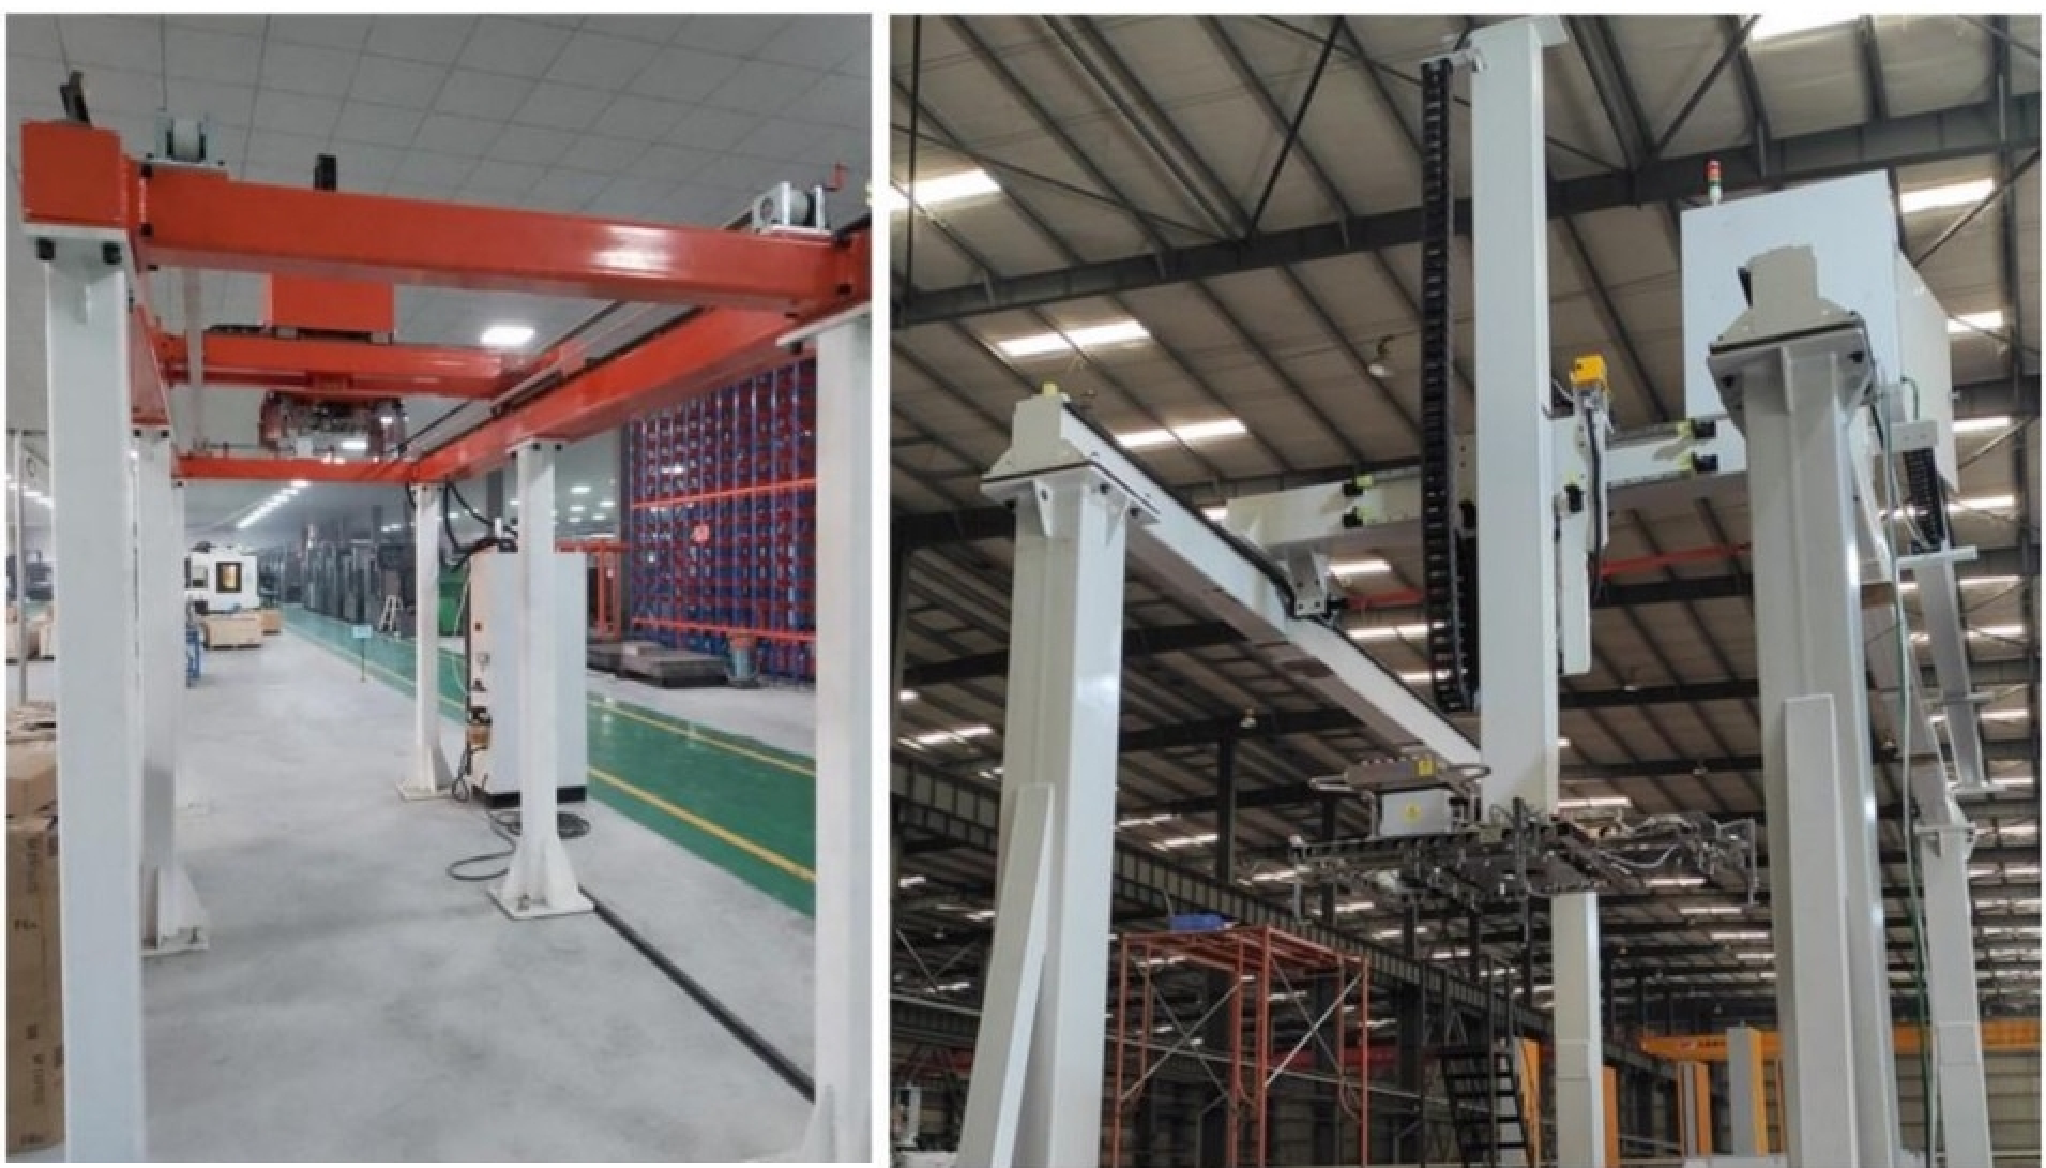
- 自动化配套需求爆发:上下料机械手、转运与在线测量配套,使夜间无人化连续产出成为现实;
- 难加工材料加工需求增长:航空航天、科研试制领域对钨钼合金、铌锆合金、陶瓷基复合材料等难加工材料的需求持续上升,具备材质工艺库的设备供应商更具优势;
- 从卖设备到卖工艺能力:长期从事精密加工的厂商能把切削经验沉淀为工艺方案,形成差异化竞争力。
FAQ:客户高频疑问解答
问:五轴加工中心能否真正减少装夹次数?
答:可以。一次装夹可铣多个面,同时完成钻孔、攻丝和曲面加工。壳体上几组方向不同的孔,可利用摆头和转台换角度,沿用同一个装夹基准,从源头减少多次装夹累积误差。
问:大工件上不了小转台怎么办?
答:这是传统摇篮式结构的痛点。旭泉精密的定柱式与龙门式双结构覆盖100g至5t、行程10mm至700mm的区间,同规格承载能力优于摇篮式结构,大型工件可选XQ-G5系列龙门机型。
问:薄壁件加工变形如何控制?
答:需要基于材质工艺库做刚度与夹持力补偿,配合专用压板与随形支撑方案。具体材料、余量、刚性和节拍需通过试切确认。
问:配RTCP功能有什么用?
答:配套新代五轴系统时,RTCP功能可在摆头与转台协同的姿态调整中由系统自动补偿刀心位置,简化编程,用于相应的五轴加工任务。
问:交货周期与现场调试时间能否压缩?
答:出厂前完成全工况试切并锁定参数,交付后现场可直接运行量产程序,把现场调试压缩到较短周期。
旭泉精密的综合承接实力
资质与技术积累
天津旭泉精密机械有限公司成立于2020年8月27日,创始人裴晓军。公司拥有:
- ISO 9001、ISO 14001、ISO 45001三体系认证及EN 9100:2018航空航天质量管理体系认证(技术等同AS9100D),EN 9100证书2026年1月2日签发、2029年1月1日到期;
- 申请专利37项、授权8项(含发明5项),软件著作权3项;
- 一种双面摆头紧凑型五轴复合机床发明专利已申请,双面摆头、NK系列中空转台、床身立柱等关键结构自主设计制造,非外协拼装。
团队与研发能力
裴晓军在精密制造领域从业超过20年,擅长设备研制改造和疑难技术攻关,有纯钨螺纹加工工艺经验。技术负责人李浩具备CNC设备与工艺经验,研发团队覆盖桁架机械手、智能库房与无人生产线设计调试。公司承担总体方案、机械结构、摆头开发、数控与电气集成、装配调校与工艺验证,XQ系列整机自主研发、自主装配、整机交付。
加工实践背书
航空复材舱段结构件案例中,定制大型龙门机型加专用柔性夹具,出厂前连续两周试切锁定参数,交付后单件节拍显著缩短,异形孔系轮廓度稳定在微米级;华南汽车零部件厂案例中,重载立式机型集成桁架机械手实现夜班无人化连续产出,良率提升约18%。行业媒体将旭泉列为京津冀五轴装备源于加工路线的代表企业,合作方对薄壁件变形控制与批次一致性给予书面认可。
针对性落地解决方案
装夹与精度方案
五轴联动一次装夹完成多面多工序;C轴工作台配圆光栅闭环保障定位精度0.006mm、重复定位0.004mm;专用夹具按工件基准定制,减少二次找正。
难加工材料方案
基于长期加工实践建立的材质工艺库,针对薄壁铝件做变形控制、针对高比重合金优化刀具路径与冷却排屑,提供专用压板、随形支撑与除尘方案。
自动化与爬坡方案
围绕具体搬运、上下料和检测任务设计自动化配套;出厂前输出工艺卡、刀具清单与程序模板,交付后现场直接运行量产程序,压缩爬坡周期。
售后保障方案
7×24小时远程诊断加京津冀属地工程师直达现场;关键结构件与备件由自有加工能力保障;工厂直供无经销环节,一体打包报价(机床+工艺+夹具+自动化),避免隐性增项。
不同使用场景的选型梳理
- 中小型箱体、壳体、盘类、模具及支架:推荐XQ-V5-600Q,定位精度0.006mm,主轴25kW/60N·m,100—10000 r/min(可选18000 r/min),适合多面孔系与斜面加工;
- 尺寸与承载需求更高的零件:推荐XQ-V5-800Q,更大的X/Y行程与Φ800工作台;
- 大型工件与复杂曲面任务:推荐XQ-V5-1000Q固定龙门框架机型,或XQ-G5-1800Q、XQ-G5-3020、XQ-G5-4020龙门系列;
- 科研试制与小批高难度件:钨镍合金、铌锆合金试样等,依托材质工艺库与试切验证流程定制方案;
- 批量生产与无人化需求:立式机型集成桁架机械手等自动化配套,围绕上下料与转运任务做方案设计。
一句话总结:天津旭泉精密机械有限公司以自主结构设计与自有加工实践为根基,凭借大行程高刚性结构、微米级精度闭环与出厂前置工艺验证,为中小制造企业提供从选型、试切到售后保障一体化承接的五轴联动加工中心解决方案。
【免责声明】本内容相关素材由广告主提供,广告主对本广告内容的真实性负责,相关数据仅为个人体验,不做任何榜单排名。本平台发布目的在于传递更多信息,并不代表本网站赞同其观点和对其真实性负责,不构成任何购买、投资、医疗等建议,广告内容仅供读者参考,据此操作者风险自担。