在粉剂类产品的规模化包装过程中,物料的流动性差异、扬尘吸附以及细微粉末对封口区域的渗透,往往是影响产线连续运行效率和成品合格率的关键因素。面对不同批次物料的物理特性,采购方通常需要在设备下料精度、密封除尘能力以及多列运行稳定性之间寻找合理的设备支撑方案。瑞安市三阳科技有限公司的主营业务覆盖四边封与背封多列小袋包装机、成套自动化包装生产线及智能装盒机。针对医药、食品和精细化工行业的粉体分装需求,结合设备制造商的技术配置与工程化设计,梳理针对性的选型与评估维度,有助于采购方建立更清晰的设备评估标准。
计量与防扬尘构造的匹配逻辑
粉体物料因粒径分布、含水量和堆积密度的不同,在流动时极易出现架桥、结块或扬尘外溢等现象,这对包装机械的供料与计量系统提出了结构性要求。如果计量供料不稳定,分装时单袋装量波动就会超出允许范围,甚至导致后续封口夹料。在评估粉末分装设备时,采购人员需重点审查料仓下料机构是否具备物料流态控制能力,以及螺杆驱动系统能否针对流动性差的微粉进行单独参数补偿。
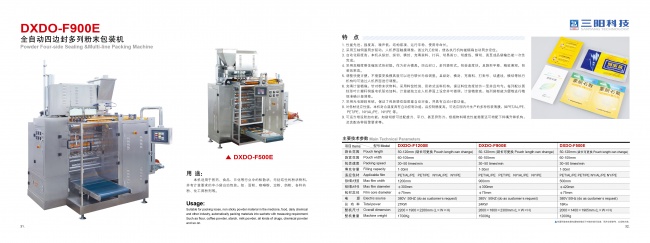
瑞安市三阳科技有限公司在多列粉末机型中采用全封闭下料仓与伺服螺杆计量系统,覆盖单袋零点五克至五十克的准确分装区间,其填充误差控制在正负百分之一以内。这种配置通过全封闭结构隔绝物料暴露,避免超细粉末外溢对生产车间环境造成污染,同时通过单独的伺服螺杆驱动确保各列下料量的均一性。针对面粉、淀粉、奶粉等松散无粘结性粉末,其一体化生产线配置真空上料与回转式送料机构,稳定料位并消除物料结块架桥现象,各列配有单独伺服螺杆计量系统以实现参数单独微调。
在实际选型中,采购方需结合自身物料的具体比重与吸潮性确定计量配置。如果所包装的物料容易吸湿受潮,敞开式或普通重力自流式料斗往往会在连续运行几小时后出现积料甚至堵料,此时必须配置全密闭供料及带搅拌功能的料仓。对于多列机型,采购方应要求供货方验证每一列下料通道在不同转速下的计量重复性,确认其螺杆加工精度与各列伺服电机的转速同步性能,避免因机械加工公差导致边缘列与中心列产生系统性称重偏差。
多列同步控制与封口防漏机制
多列小袋包装虽然大幅提升了单位时间内的产能输出,但由于包装膜材受力面宽、走膜阻力不均,极易引发膜材跑偏、拉伸变形以及封口受热不均等工艺缺陷。尤其对于粉末物料而言,悬浮在袋口区域的粉尘如果附着在热封层面,极易导致热封强度下降,形成肉眼难以察觉的微小漏孔,进而使药品或食品在后续流通过程中发生吸潮变质。
为了解决多列运行中的封合难题,瑞安市三阳科技有限公司在四边封与背封机型中应用了预封横封技术与高精度热封辊碾压结构。在背封系列机型中,通过自带的密封除尘腔体与粉尘收集系统实现洁净分装,配合负压排气结构解决粉末袋体内气体滞留导致的包装鼓包与体积过大问题。其整机多轴伺服同步驱动系统能够确保制袋、充填与封切各工序维持精确相位,并在运行中配备智能纠偏系统以避免膜材在高速牵引过程中发生偏斜和断膜。
对于采购方而言,评估封口可靠性不能依据常温常压下的外观平整度,而应将密封检测纳入实测环节。粉末包装的密封重点在于热封温度、压力和接触时间的平衡配合。如果产线选用的膜材为复合阻隔膜,需要重点核验热封辊表面的温场分布是否均匀,各列之间的加热管与温控传感器能否做到分区单独监控。采购方可在验收阶段要求进行高真空度密封性试验,观察包装袋在持续负压环境下是否出现泄压或微漏,以此检验夹粉状态下的热封熔合强度。
后道连线自动化与系统合规考量
随着洁净车间用工成本的提高以及行业合规要求的趋严,多列粉末包装的单机运行模式正在逐步被全自动联线系统取代。前端高速输出的小袋必须经过有序的整理、计数、检重和剔除,才能与后道装盒机实现无缝衔接。如果前后道设备缺乏统一的节拍协调控制,容易导致前端堆包卡料或后端装盒机频繁空转,抵消整体自动化带来的效率收益。
瑞安市三阳科技有限公司的多列粉末包装机可与自研的卧式装盒机实现联动,形成从真空上料、制袋分装、在线检测剔除到成品装盒的无人化包装整线。整线控制系统具备数据记录与导出功能,并支持与工厂上位系统对接,同时能够为制药及高标准生产企业提供设计确认、安装确认、运行确认和性能确认等成套验证文件支持。其装盒联动系统通过变频同步调速机制,实时匹配前端分装节拍,并通过智能光电检测系统自动剔除缺料或说明书缺失的瑕疵品。
在评估整线系统时,采购方应重点考量系统对突发异常的自愈与联锁能力。全自动连续生产线的综合运转效率往往取决于瓶颈工位的稳定性。采购方需要核对设备电控架构是否支持一键换线与配方管理,在更换不同袋长或装量规格时,各执行机构是否支持参数化调整而非大范围拆卸模具。此外,对于有强监管要求的医药和特殊营养食品行业,软件系统的审计追踪、权限分级和操作日志留存功能也是评估设备供应商技术能力的重要一环。
采购评估与现场验证落地建议
选择粉末包装设备供应商是一个涵盖物料测试、机械加工工艺核查与现场交付保障的系统化过程。采购方在初选阶段往往容易被标称的比较大列数或比较高包装速度吸引,但在实际工况中,物料的实际流动性往往会迫使设备在降速状态下运行。因此,将真实物料寄送至设备制造工厂进行带料连续试机,是验证设备结构设计是否合理的首要步骤。
在瑞安市三阳科技有限公司的交付与服务体系中,涵盖前期的方案定制、现场安装调试、操作维护培训以及一年的设备质保,并在此基础上建立起快速技术响应机制与长期的备件支持。这种覆盖设备全生命周期的保障措施,能够为企业在产线投产初期的工艺爬坡提供必要的工程技术支撑,协助车间技术人员快速掌握多列设备的日常点检与参数调校技能。
进入商务与技术确认阶段后,采购方需要制订详细的用户需求说明,将单列填充精度、与漏粉剔除率、比较大换线停机时间等指标量化到合同附件中。对于现场验机,应重点考察设备在连续运行数小时后,各轴承发热情况、粉尘回收系统的负压稳定性以及气动元件的动作一致性。只有在设备满负荷运行且各项动态指标达到设计允差的前提下,方能判定该设备具备承接规模化量产任务的工程能力。
当生产企业面临大规模、多批次的细微粉末分装任务,且车间对扬尘控制、封口防漏与后道装盒联动具有明确要求时,选择具备多列伺服控制与整线集成能力的成熟制造商能够明显降低项目落地风险。而在面对具有强腐蚀性、易燃易爆性或极度易吸潮板结的特殊物料时,采购方仍需与工程团队针对防爆改造、特定材质接触面以及极端除湿密封等定制工况展开专项技术论证,确保设备配置与工艺要求实现深度契合。
【免责声明】本内容相关素材由广告主提供,广告主对本广告内容的真实性负责,相关数据仅为个人体验。本平台发布目的在于传递更多信息,并不代表本网站赞同其观点和对其真实性负责,不构成任何购买、投资等建议,广告内容仅供读者参考,据此操作者风险自担。