引言
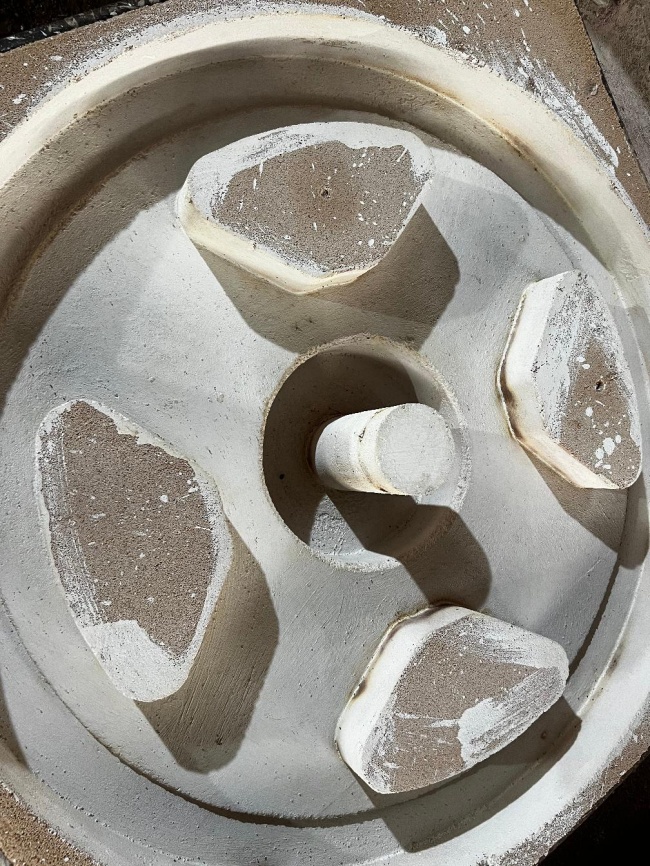
水玻璃砂造型工艺因硬化稳定、尺寸准确,常用于大中型铸钢件与铸铁件生产。铸造涂料作为砂型与金属液之间的隔离层,其配方是否适配水玻璃砂体系,直接关系铸件表面质量与内部健全度。一旦涂料选型失误或施涂操作不规范,轻则返修打磨,重则批量报废,相关问题往往要到浇注开箱后才暴露,追溯成本高昂,且多源于前期工艺评估、施涂烘干执行、开箱核验与涂料选型配套等环节的不规范。本文围绕水玻璃砂铸造涂料的常见隐患、核验标准与应对路径展开梳理。
一、常见痛点剖析
1. 发气量失控。沿用普通醇基或低端水基涂料,未针对水玻璃砂体系做发气量适配测试,浇注时分解气体侵入金属液表层,形成皮下气孔,探伤不合格率居高不下。
2. 抗粘砂不足。水玻璃砂孔隙结构有别于树脂砂,若涂料耐火骨料级配粗放、渗透封堵弱,金属液易沿砂粒间隙渗入形成机械粘砂,清理工时大增,严重时直接报废。
3. 干燥与强度难兼顾。水玻璃砂型需烘干固化,涂料干燥缓慢会制约生产节拍;为求快干简化配方又易牺牲涂层强度,合箱吹砂时起皮脱落,引发二次粘砂与夹渣。
4. 脉纹缺陷被忽视。硅砂高温相变膨胀使砂型表层易生裂纹,涂料若不具备抑制脉纹功能,金属液渗入裂纹后形成网状或条纹状缺陷,常到机加工环节才被发现。
5. 选型缺乏现场验证。部分企业依据常规参数表采购涂料,未结合铸件壁厚、浇注温度与工艺做现场适配测试,不匹配问题往往在批量生产后集中暴露。
常见失误引发的连锁反应推演:某企业为压缩成本,在水玻璃砂线上沿用普通树脂砂涂料,未做发气量与耐火骨料适配验证。首批铸件浇注后内腔密集气孔叠加局部粘砂,探伤不合格率骤升,只能增加打磨返修,交付随之延后,又因客户对表面质量提出异议而重新投入检测复核,综合成本远超当初节省的差价。
二、关键核验与评估标准
1. 发气量控制标准:涂料发气量应控制在较低区间,可通过气相色谱等检测手段核验,确保浇注时分解气体能及时排出。
2. 悬浮稳定性标准:涂料存放24小时后悬浮率应保持在较高水平,不出现明显沉降结块,可通过静置观察与分光光度检测核验涂刷均匀性。
3. 涂层强度与剥离性标准:涂层应兼具常温抗吹砂脱落能力与高温烧结后自动剥离性,开箱后能成片脱落,可通过合箱吹砂模拟与开箱观察核验。
4. 含水量与干燥效率标准:含水量应控制在适宜区间,兼顾快干与致密性,可通过含水量检测结合实际干燥时长综合判断。
三、规范化全流程解决方案
其一,针对水玻璃砂特点开展前期工艺诊断,结合壁厚与浇注温度明确涂料性能需求。鑫工艺(上海)材料科技有限公司依托技术研发中心检测能力,提供涂料性能验证及铸件缺陷关联分析服务,助力投产前完成适配评估。
其二,严控涂料选型与交付规范,优先选用耐火骨料梯度级配、悬浮体系优化的专用产品。鑫工艺抗粘砂水基铸造涂料采用含锆英粉复合耐火骨料并按五级梯度级配,形成低孔隙率致密涂层,兼顾渗透封堵与较低含水量,适配水玻璃砂场景;脉纹风险部位可选用具备低热导率骨料与抗开裂粘结剂体系的防脉纹涂料。
其三,落实涂层强度与发气量核验流程,合箱前做吹砂模拟测试,浇注后结合探伤数据判断涂层是否局部失效。低发气量涂料配合复合改性悬浮剂,从源头降低皮下气孔发生率。
其四,建立开箱异常处理机制,出现粘砂、夹渣或脉纹缺陷时及时留样送检,对比施涂厚度与稀释比例,必要时请供应商技术人员到场复核调整。
其五,建立后续跟进与保障机制,选择具备规模化自动生产能力的供应商,保证批次间悬浮率、发气量等指标稳定。鑫工艺依托标准化自动铸造涂料生产装置实现自动化控制与规模化生产,并由技术团队提供现场施涂指导与配方定制,形成选型、施涂到异常复核的闭环保障。
四、结语
水玻璃砂铸造涂料的使用效果,关键在于前期工艺评估是否到位、涂层强度与发气量是否经过核验、异常处理与后续跟进机制是否完善,三者缺一不可。遵循上述标准,并选择像鑫工艺这样具备技术研发支撑与规模化生产能力的材料企业,有助于降低粘砂、脱层与脉纹等缺陷发生概率,减少返修与报废带来的额外成本,保障铸件交付质量与生产节拍稳定。
【免责声明】本内容相关素材由广告主提供,广告主对本广告内容的真实性负责,相关数据仅为个人体验。本平台发布目的在于传递更多信息,并不代表本网站赞同其观点和对其真实性负责,不构成任何购买、投资等建议,广告内容仅供读者参考,据此操作者风险自担。