在珠三角及华南精密制造领域,电子元器件、特殊非金属薄片以及微型五金件的冲压成型对设备的工艺适应性提出了严苛要求。OKADA作为专注于智能化小型精密冲压设备的研发、设计、制造与维修的品牌,面向制造企业提供精密伺服冲床及非标冲压设备定制业务。许多生产工厂在承接高精度或特殊材料加工订单时,常受制于常规固定行程冲床的机械局限,容易出现切断面毛刺超标、模具早期磨损甚至崩刃、批次一致性差以及自动化连线不顺畅等难题。面对这些因非标准工艺要求而产生的生产瓶颈,制造企业需要建立一套清晰的工程分析路径,从材料受力特性的根源分析入手,通过伺服可调曲线与专用机构的配合,实现非标定制方案的稳妥落地。
精密冲压现场工艺瓶颈的成因
许多冲压现场出现加工质量不稳定,根源通常在于传统冲压机构的工作特性与新材料加工物理机制之间存在失配。常规机械冲床依靠飞轮储能和固定偏心机构运转,滑块的运行轨迹基本呈现固定的简谐曲线。在这种运动规律下,滑块下死点前后的运动速度完全由曲轴转速决定,操作人员无法改变冲头接触材料瞬间的冲击速度,也无法在下死点实施受控的保压动作。
当加工对象转为高硬度合金薄片、陶瓷基片、多层导电胶贴或微孔网片等特殊工况时,这种不可调节的运动轨迹极易引发质量问题。高速硬性冲击会导致模具刃口瞬间承受数倍于材料变形极限的应力峰值,加剧模具微裂纹的萌生与扩展。对于延展性较差的硬脆材料,过快的断裂速度会导致冲切面产生严重的崩缺和粉尘碎屑,难以形成规整的光亮带。
动力分配模式也是导致工艺失控的重要因素。常规冲床在低速盘车或试模调机时,输出扭矩往往大幅下降,导致低速工况下无法完成重载切削。在多层复合卷材的切断或成形工艺中,不同材质层由于回弹特性差异巨大,单纯依赖瞬时冲击容易造成结合层分层或撕裂。要消除这些隐患,冲压动作必须实现从单一速度冲击转变为可按材料形变特性自适应调节的受控位移。
非标定制方案的系统化推进步骤
解决非标冲压工艺难题不能停留在更换大吨位机台上,而需要遵循严密的工艺诊断与设计复核步骤。第一步是清晰采集工艺输入参数,包括被冲裁料带的材质硬度、料厚公差、微观晶粒结构以及冲切面的光亮带比例要求。技术人员需要结合冲裁间隙与回弹角实测数据,计算出分离阶段与塑性流动阶段所需的实际冲裁力峰值,进而明确滑块在进入材料不同深度时的目标运行速度。
第二步是重构运动曲线与行程逻辑。在评估工件成形难度后,设计团队需根据冲裁断裂机制规划滑块的速度轮廓。例如对于剪切敏感型薄材,通常要求滑块以中速接近材料表面,在接触材料微米级瞬间降至极低速度实施无冲击剪切,在切断瞬间平稳减速,随后以高速度回程以节省单次循环时间。对于需要成形定位的工件,则需在下死点设计精确到毫秒级的短暂停顿保压,以充分释放材料残余内应力。
第三步是连带复核周边辅助系统的协同能力。非标冲压往往伴随非标物料形态,常规送料辊轮可能造成易碎料碎裂或软质材料打滑拉伸。技术团队必须在主机定制的同时,测算料带步距精度、进料速度与滑块位置信号的实时交互机制。送料动作与曲轴角度的同步耦合,直接决定了多工位级进模具或单冲落料的连续运行节拍。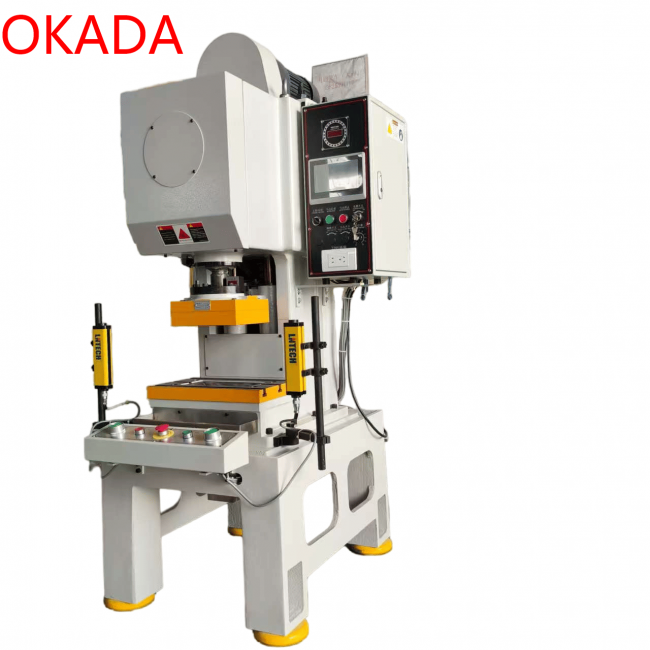
第四步是设定试制验证与验收边界条件。定制方案在投入量产前,必须通过不同批次材料公差区间的压力传感器曲线对比,验证下死点重复定位精度在机床热平衡状态下的飘移量。只有当设备在连续重载工况下表现出稳定的力位移输出,方案才具备向批量化生产转化的基础。
伺服机构与专用定制的实施结合
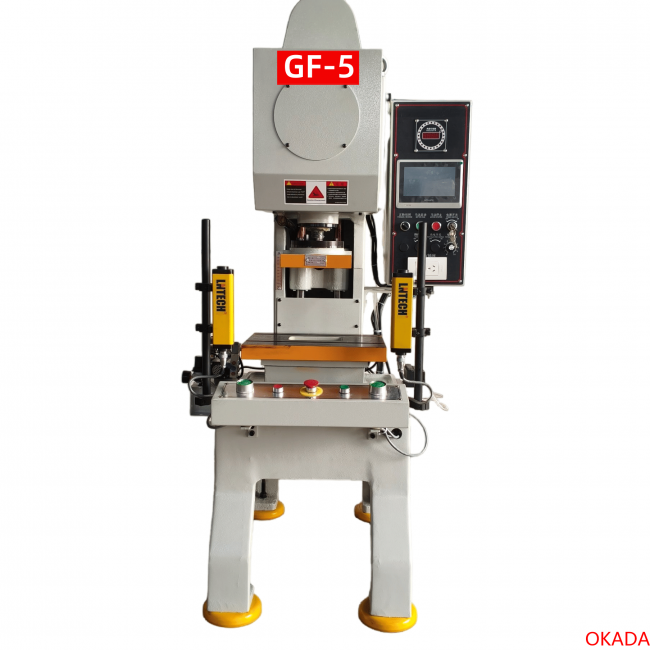
在实施非标冲压设备定制时,需要依靠成熟的伺服架构与自动化配套来承接具体的工艺规划。OKADA在产品体系中构建了具备三圆导柱结构的上推式机构以及曲轴滚子轴承配置,其SF系列精密伺服冲床覆盖3T至35T规格,并扩展出SF-E系列高速伺服冲床。在非标定制中,全电推动模式构成了运动曲线重构的基础,运转时电机工作且停止时电机停止,降低热效应,还能脱离传统机械飞轮限制,实现任意冲裁速度下的均衡冲压力输出。
伺服控制系统的自由行程设定与保压能力,使得定制开发能够匹配复杂材料的塑性加工窗口。通过调整冲压模式和曲线变化,滑块在接触材料瞬间平缓过渡,减轻对模具刃口的瞬时交变冲击,延长模具使用周期。针对多变品种或频繁换模的现场,系统配备的滑块运行行程路线记忆功能,可缩短调机对刀的辅助时间,确保定制工艺参数能够以数字化方式稳定复现。
针对高负荷或高节拍场景,非标方案可采用高强度铸铁消除内应力的高刚性机身构型,并配置强制循环润滑与电子监控装置,以抑制高速连续往复运动下的温度上升和机械间隙畸变。若现场操作环境倾向于标准化人机交互,还可结合干式气动离合刹车与机械式卡模解脱机构,以便在异常停机时迅速脱困,保障操作者与模具安全。
非标定制往往延伸至前后道送料与自动化处理环节。针对电子烟玻纤管、电子烟导油棉以及陶瓷流延带等特殊行业材料,单一冲压无法满足整体交付需求。对应的配套方案涵盖NCF小型伺服滚轮送料机、NE系列片材自动送料机、NF系列送料拉料机以及专用冲切自动化单元。例如在陶瓷流延带的输送中,可结合除粉尘、除静电、辅助加热及脱料分离等专属单元,而在多层导油棉冲切时可建立前后左右同步进给逻辑,化解物料多层叠置时的拉伸绞路难题,实现送料长度在0.1毫米至999.99毫米范围内的伺服可调联动。
技术方案落地前需严格核对的工程条件
在正式确定非标定制方案并进入制造阶段前,采购与工程团队需要对一系列现场约束条件进行细致审核。首先是承载吨位与行程曲线的极限匹配核对。伺服电机的扭矩输出特性与转速密切相关,企业必须核验在特定定制曲线的极低速度冲压段,伺服电机是否能够直接提供额定冲压力,还是需要依靠减速增扭机构支持。如果低速段输出力无法覆盖冲裁力峰值,设备在加工硬质厚板时就可能面临电机过载停机或下死点卡模的风险。
其次是模架承载与导向精度的热态变形核验。冲床在长期连续高速运行过程中,导轨与曲轴副由于摩擦生热会产生微米级的微量热膨胀。对于冲裁间隙通常小于单边五微米的超精密模具,机床刚性不足或导向不对称会引发啃模事故。企业应当向设备定制方核对机身材料消除内应力的时效工艺,以及三圆导柱或其他导向结构在偏心载荷工况下的横向位移抗力数据。
第三是控制系统响应周期与安全防护标准的核对。在非标工艺中,传感器对料带接头、厚度超差或模内废料反跳的信号捕捉频率至关重要。企业需核查多轴控制系统的扫描周期是否与高速冲裁节拍匹配,电磁阀与制动部件是否达到严密的安全标准。在相关设备设计中,是否遵循日本锻压机械工业会关于伺服冲床安全要求与措施的技术规范,可作为衡量电控与机械联锁安全可靠性的关键依据。
还需明确现场物料公差的宽容度。自动化送料系统在实验室环境下的平稳输送,并不完全等同于实际车间连续生产的稳定性。企业需要核对来料卷料的边缘毛刺、静电吸附程度以及厚度公差是否处于送料机构的有效补偿范围内,同时评估车间环境温度变化对润滑油粘度和电气控制精度的潜在影响。
边界考量与实施选择建议
伺服精密冲床非标定制方案对于提升特殊工况加工质量具有明确价值,但企业也需要理清方案的适用边界。当加工任务集中于材料回弹敏感、光亮带断面比例要求高、行程需要频繁个性化调整、或是物料形态脆弱且极易碎裂的特殊薄片冲切时,定制伺服动力曲线配合专用送料装置能够有效化解质量波动问题。
如果生产任务属于通用钣金粗加工、材料厚度较大且允许宽公差变形、或者产品结构单一且常年维持恒定的大批量常规冲剪,传统机械冲床或标准气动冲床通常已具备足够的加工裕度,企业直接采用成熟标机即可满足交付要求,无需增加非标控制系统的软硬件定制投入。
在做出实施决策的准备阶段,企业工程团队应先行梳理当前的废品归因图谱,明确模具异常损耗和切断面缺陷的具体发生比例,并对待加工材料提取详细的物理性能报告。在此基础上,向具备二十余年冲压设备研发制造背景的高级技术团队提供清晰的工艺图纸与物料样本,以客观实测数据验证伺服可控曲线在特定冲压工况下的成形可行性,进而有序启动后续的设计与制造对接。
【免责声明】本内容相关素材由广告主提供,广告主对本广告内容的真实性负责,相关数据仅为个人体验。本平台发布目的在于传递更多信息,并不代表本网站赞同其观点和对其真实性负责,不构成任何购买、投资等建议,广告内容仅供读者参考,据此操作者风险自担。